يقوم استقامة العمود بتصحيح الانحناء الذي يبقى بعد التشغيل الآلي أو الذي يظهر أثناء المعالجة الحرارية. بالنسبة لعمود المحرك الدقيق، فإنه عادة ما ينتمي بعد التصلب وقبل الطحن النهائي. يقوم المصنع أولاً بقياس العمود وفقًا لمسندات محددة، ثم يطبق تصحيحًا خاضعًا للرقابة عند الحاجة، ثم يقوم بالقياس مرة أخرى. ثم يقوم الطحن النهائي بجلب المجلات إلى حجمها وإنهائها. يجب أن يوضح الرسم المفيد الطول أو المسند أو الاستقامة أو التسامح مع الجريان الذي يمكن التحكم فيه، ومرحلة الإنتاج التي ينطبق عليها المتطلب.
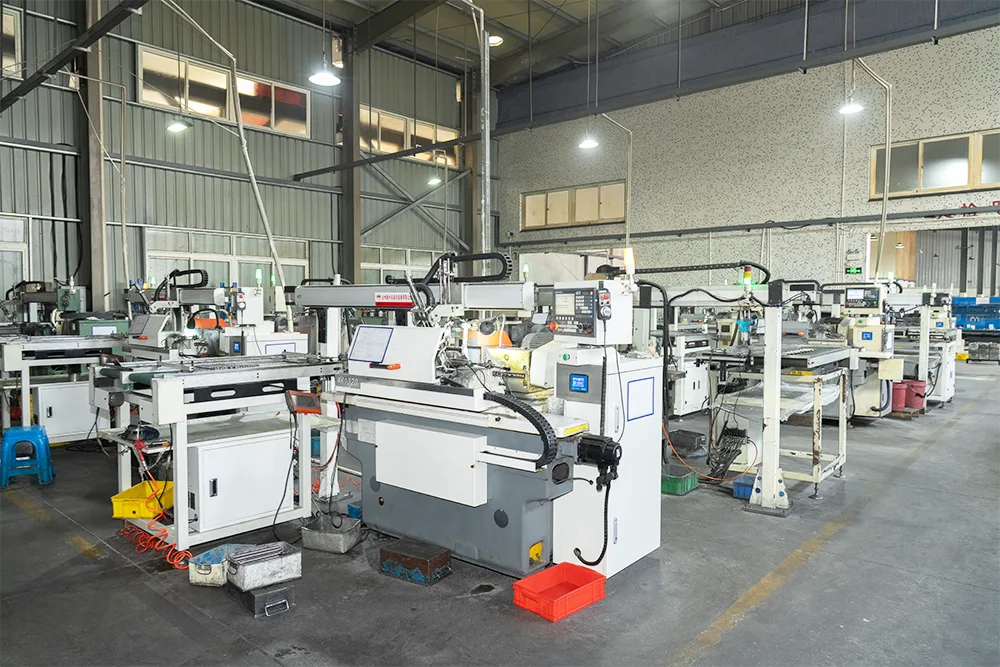
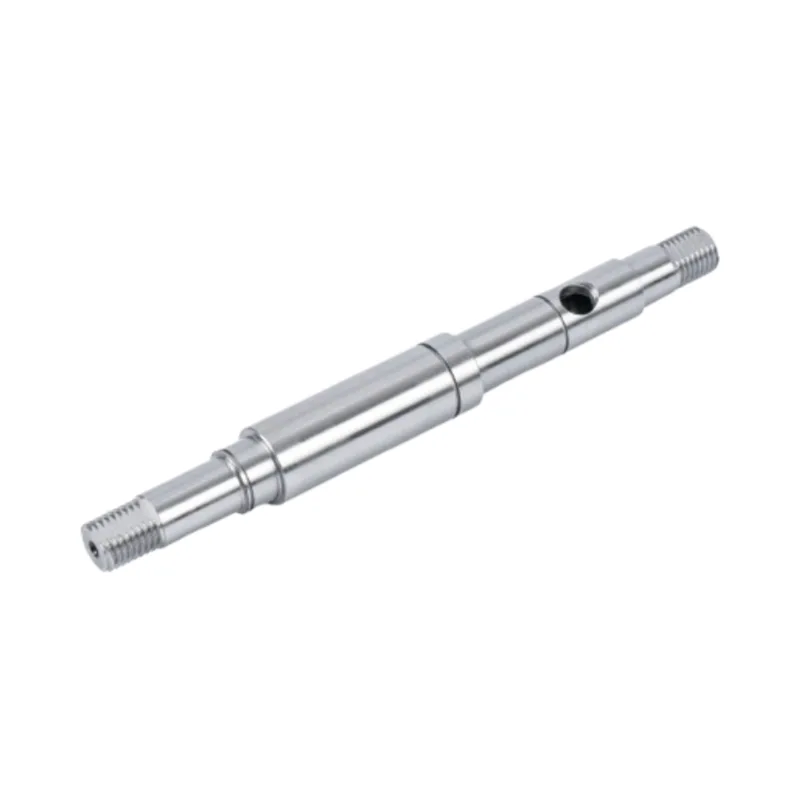
اختر الطحن الأسطواني لأعمدة المحرك المتدرجة والأكتاف ومتعددة القطر عندما يجب أن تظل العديد من المجلات متوافقة مع محور واحد. اختر الطحن غير المركزي للأعمدة الطويلة والبسيطة عندما يكون القطر الخارجي المتسق وتدفق الدفعة الفعال هو المتطلبات الرئيسية. تستخدم بعض طرق الإنتاج كليهما: يتعامل الطحن غير المركزي مع الجسم العادي بكفاءة، ثم ينهي الطحن الأسطواني المحامل الحرجة أو دفاتر الختم فيما يتعلق بمحور العمود.
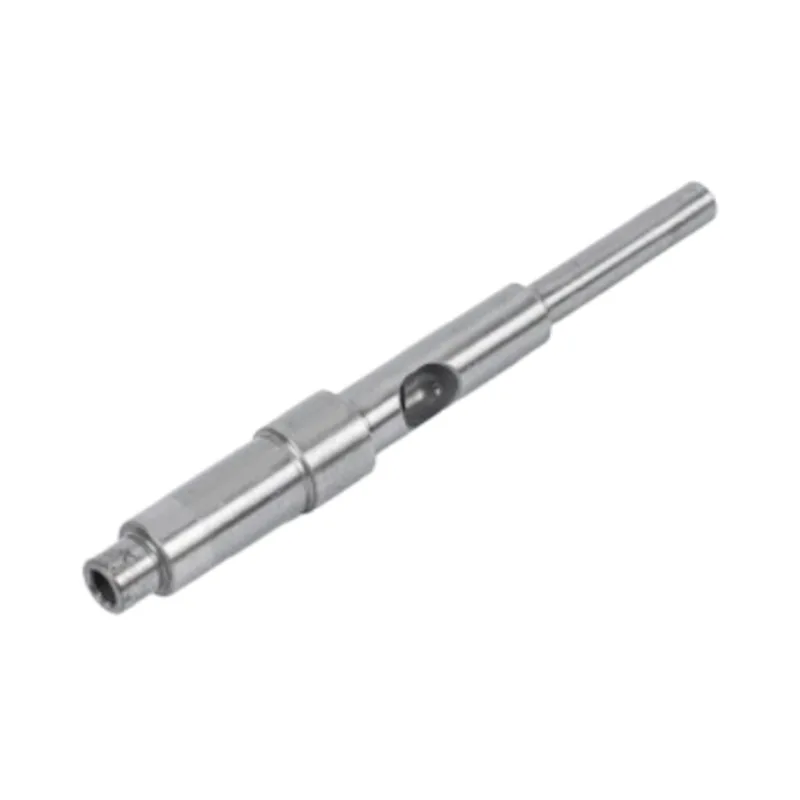
الإجابة المختصرة: إن حفر العمود يزيل وزنًا أكبر بكثير من القوة. أخرج تجويفًا بنصف القطر الخارجي وستفقد ربع الوزن ولكن حوالي ستة بالمائة فقط من الصلابة الالتوائية. هذه التجارة هي سبب وجود الأعمدة المجوفة، وفهمها هو كيف تقرر.
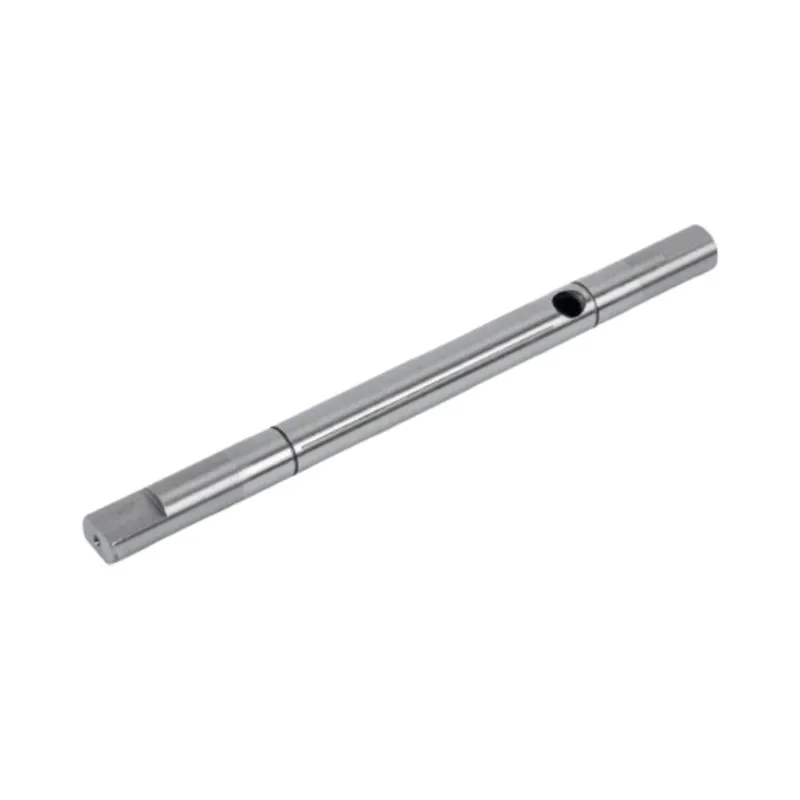
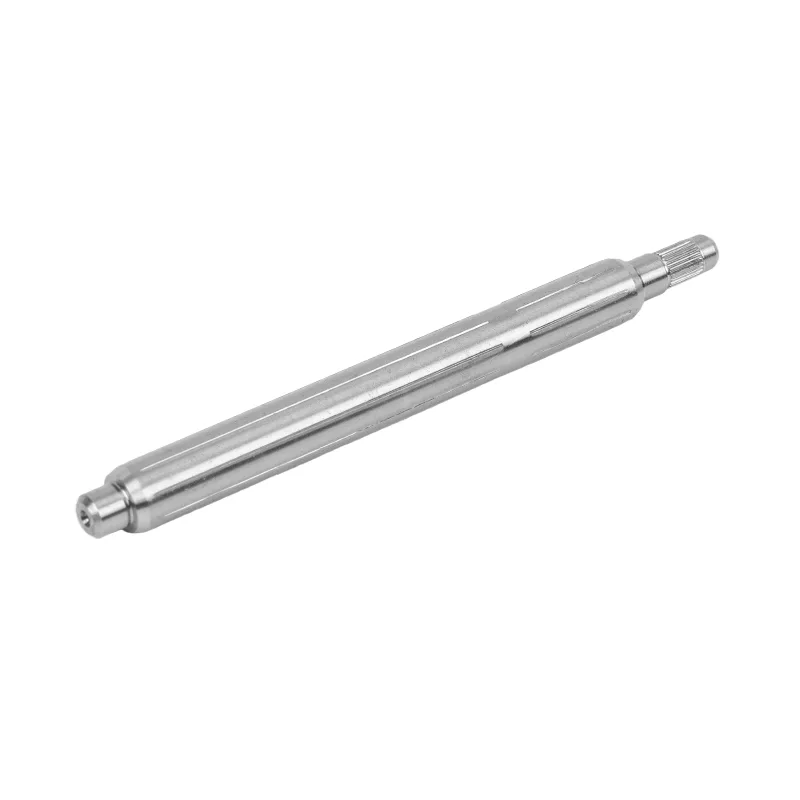
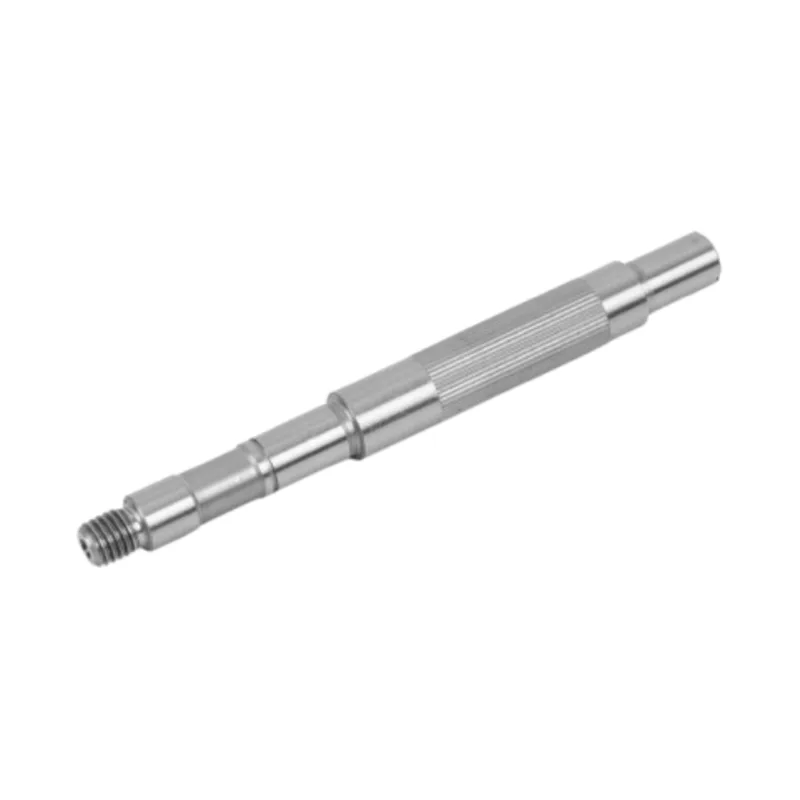
في المضخة أو المروحة، يجب على عمود المحرك فقط توصيل عزم الدوران. في محرك مؤازر، أو مفصل آلي، أو محور CNC، يجب عليه أيضًا توصيل الموضع. تصبح بضعة ميكرونات من الجريان عند العمود بمثابة خطأ مرئي في نهاية ذراع الروبوت، ويسمع المشغل كل التحول. هذا الاختلاف يغير المواصفات المهمة. يغطي هذا الدليل الأعمدة التي صنعتها شركة Guanshuo للتشغيل الآلي، والأرقام التي تفصل بينها.
تقريبًا كل سؤال حول عمود المحرك ينتهي هنا: أي فولاذ؟ الإجابة الصادقة هي أنه لا توجد أفضل درجة، بل هناك أفضل تطابق فقط. يفشل عمود المضخة الذي يعيش في الهواء الرطب وعمود الجر الذي يعكس عزم الدوران ألف مرة في الساعة بطرق مختلفة تمامًا. يقارن هذا الدليل بين الدرجات التي يديرها Guanshuo بالفعل، ويمنحك طريقًا لاختيار واحدة.
تقوم المعالجة الدقيقة للعمود بتحويل قضيب الفولاذ إلى عمود محرك نهائي من خلال ست محطات: فحص المواد، والخراطة والطحن باستخدام الحاسب الآلي، وقطع الخدد أو التروس، والمعالجة الحرارية، والطحن الدقيق، والفحص النهائي. يأتي الطحن دائمًا بعد التصلب، لأن المعالجة الحرارية تحرك المعدن. هذا التسلسل هو ما يحمل تسامح IT5 إلى IT6، والاستقامة في حدود 0.01 مم، والسطح النهائي لـ Ra<0.4 ميكرومتر على العمود النهائي.
نحن نستخدم ملفات تعريف الارتباط لنقدم لك تجربة تصفح أفضل، وتحليل حركة مرور الموقع، وتخصيص المحتوى. باستخدام هذا الموقع، فإنك توافق على استخدامنا لملفات تعريف الارتباط. سياسة الخصوصية


 25 2026-08
 25 2026-08
 19 2026-08
 19 2026-08
 19 2026-08
 19 2026-08