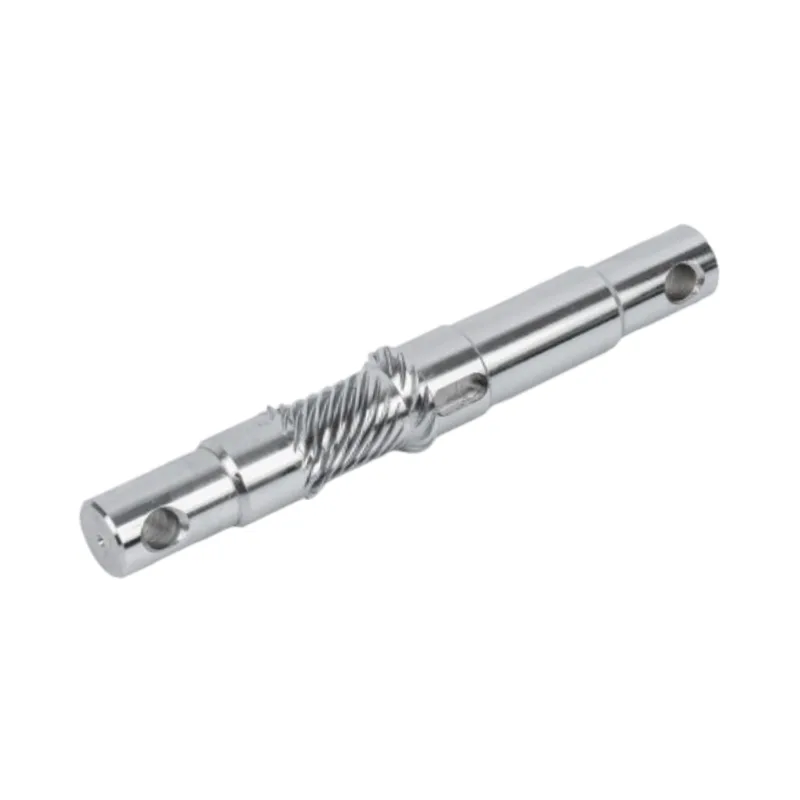
التسامح الأشد لا يختار طريقة الطحن. هندسة العمود تفعل ذلك. يعد القطر العادي الذي يمكن أن يمر بشكل مستمر من خلال طاحونة غير مركزية مشكلة تصنيع مختلفة عن مجلتي تحمل يجب أن تظل متحدة المركز عبر الكتف.

اختر الطحن الأسطواني لأعمدة المحرك المتدرجة والأكتاف ومتعددة القطر عندما يجب أن تظل العديد من المجلات متوافقة مع محور واحد. اختر الطحن غير المركزي للأعمدة الطويلة والبسيطة عندما يكون القطر الخارجي المتسق وتدفق الدفعة الفعال هو المتطلبات الرئيسية. تستخدم بعض طرق الإنتاج كليهما: يتعامل الطحن غير المركزي مع الجسم العادي بكفاءة، ثم ينهي الطحن الأسطواني المحامل الحرجة أو دفاتر الختم فيما يتعلق بمحور العمود.
السؤال الواضح للمشتري هو ما هي العملية الأكثر دقة؟ والتسامح وحده لا يستطيع الإجابة عليه. يمكن لكلتا العمليتين إنتاج أقطار عمود دقيقة. والتمييز المفيد هو كيفية الإمساك بالجزء، وأي الأسطح يجب أن ترتبط ببعضها البعض، وما إذا كانت الهندسة يمكن أن تتحرك عبر الآلة دون انقطاع.
يؤدي هذا الاختيار إلى تغيير عرض الأسعار والإعداد، بالإضافة إلى ما يجب أن يثبته تقرير الفحص. قد يفتقد المورد الذي يختار الطريقة من قطر واحد الميزة التي تتحكم فعليًا في مجموعة المحرك.
ابدأ بالهندسة، وليس برقم التسامح
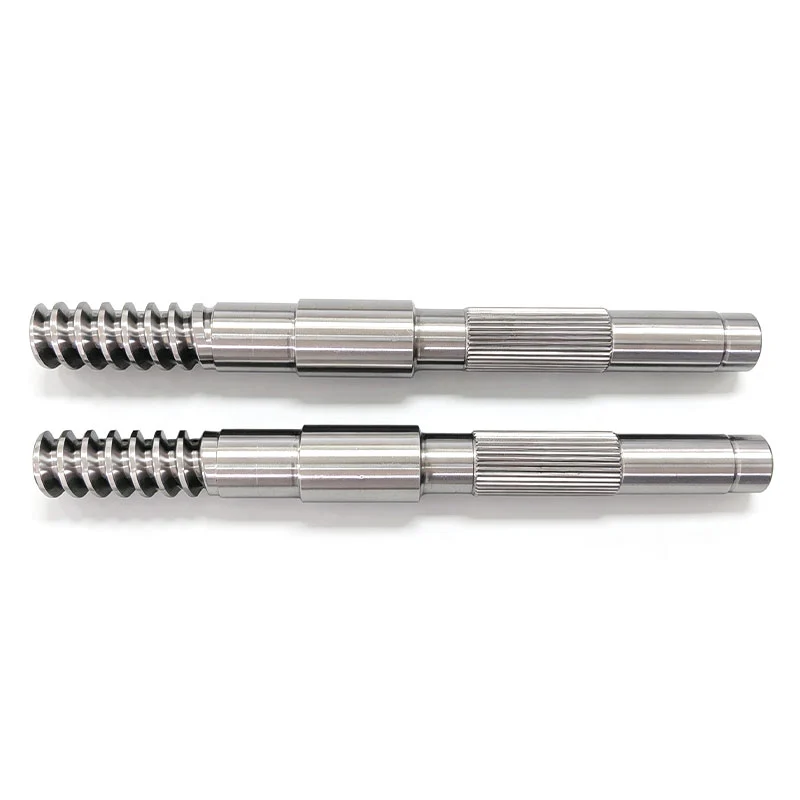
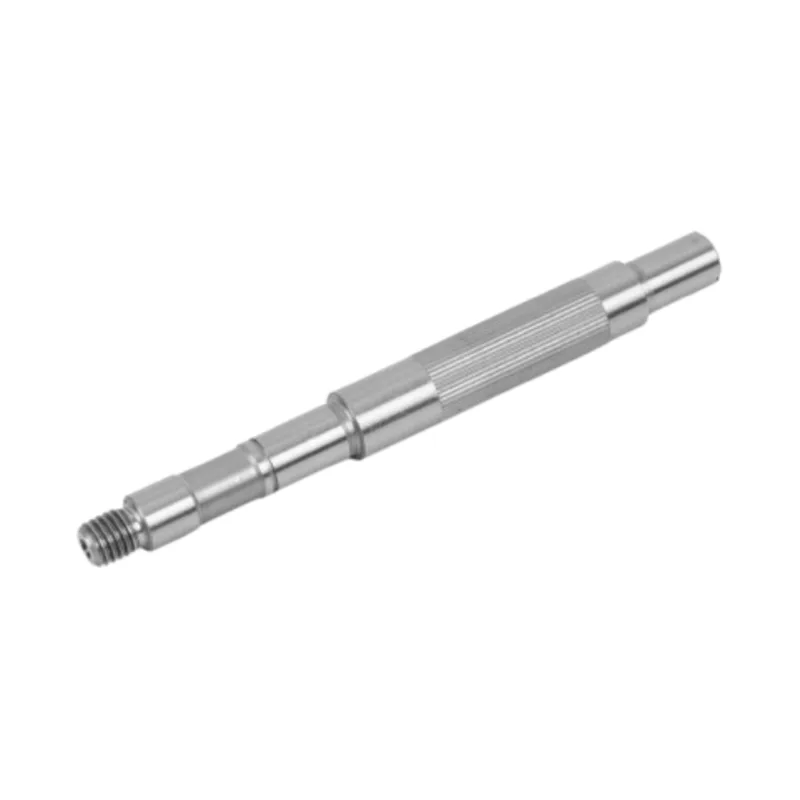
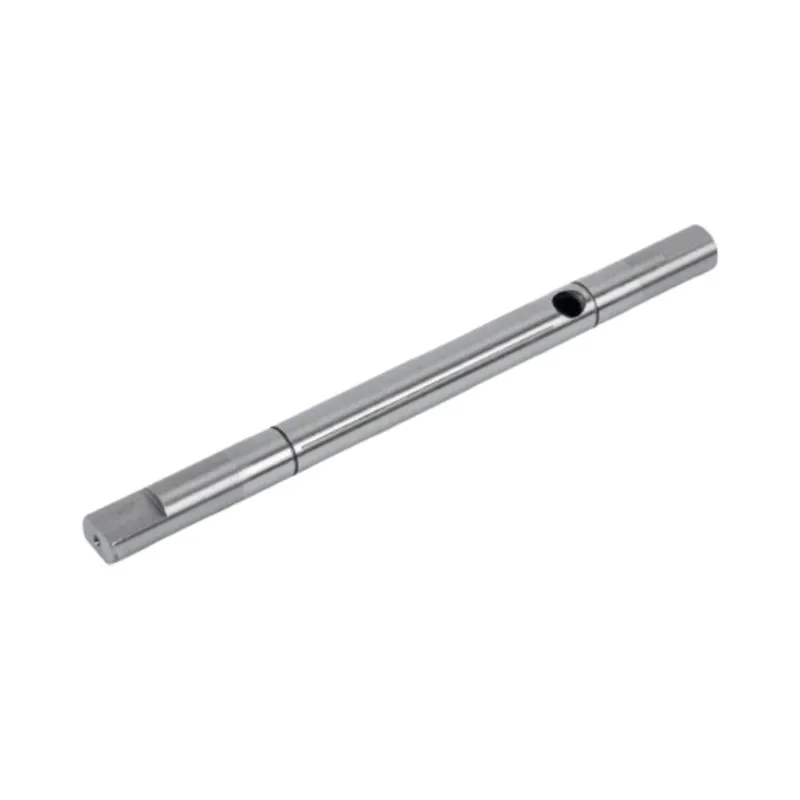
فكر في رسمين يتطلبان نفس القطر النهائي وخشونة السطح. الأول عبارة عن عمود أملس طويل بقطر خارجي واحد مستمر. والثاني له مجلتان تحملان وكتف وأرض ختم وامتداد أصغر. قد يشتركون في التسامح، لكنهم لا يشتركون في مشكلة طاحنة.
يمنح العمود الأملس للمصنع سطحًا مستمرًا. يمكن أن توضع بين عجلة الطحن وعجلة التنظيم بينما تدعمها شفرة مسند العمل. لا يمكن للعمود المتدرج أن يمر عبر هذا الإعداد بنفس الطريقة. يجب الانتهاء من يومياتها قسمًا واحدًا في كل مرة، مع تحديد الجزء من المراكز أو من محور آخر محدد.
عندما يصل الرسم إلى مكتبنا، نقوم بوضع دائرة حول دفاتر التحمل ونغلقها قبل أن ننظر إلى قالب التسامح العام. تخبرنا تلك الأسطح كيف يعمل العمود. يجب أن يحمي مسار الطحن حجمها وإنهائها وعلاقتها بمحور العمل.
كيف تدعم طريقتي الطحن العمود
يغير عقد العمل ما تتحكم فيه العملية
تم تبسيط الرسوم البيانية. والغرض منها هو توضيح السبب وراء اختيار العملية، وليس الادعاء التسويقي بشأن الدقة.
في الطحن الأسطواني، يدور العمود حول محوره المركزي بينما تقترب العجلة من المجلة المحددة. يتيح ذلك للمطحنة العمل عبر الخطوات والأكتاف والحفاظ على العلاقة بين الأقطار المنفصلة.
في حالة الطحن غير المركزي، لا يوجد للعمود دعم مركزي. تقع على شفرة بين عجلة الطحن وعجلة التنظيم. يعتبر الترتيب مناسبًا تمامًا للقطر الخارجي المستمر لأن الجزء يمكن أن يتحرك عبر منطقة الطحن دون تثبيته بين المراكز.
مقارنة الطحن الأسطواني مقابل الطحن غير المركزي
| عامل القرار | طحن أسطواني | طحن بلا مركز | ما يجب على المشتري أن يلاحظه |
|---|---|---|---|
| دعم جزئي | يقع الجزء من المراكز ويدور حول محور محدد. | يقع الجزء على شفرة مسند العمل بين عجلتين. | تحدد طريقة الدعم العلاقة الهندسية التي تتحكم فيها العملية. |
| الهندسة النموذجية | أعمدة متدرجة وأكتاف ومتعددة القطر. | أعمدة طويلة وعادية ذات قطر خارجي مستمر. | إن التسامح الشديد لا يجعل الهندسة غير المناسبة تناسب عملية لا مركزية. |
| فتحات المركز | يستخدم عادةً المواقع المركزية لمحور الطحن. | ليست هناك حاجة إلى فتحات مركزية للحصول على الدعم. | لا تقم بإزالة ميزات المركز من التصميم قبل الاتفاق على مسار العملية. |
| أقوى سيطرة | علاقات التركيز والنفاذ بين المجلات المنفصلة. | حجم ثابت على طول القطر الخارجي العادي. | اختر الطريقة حول السطح الوظيفي، وليس البعد الأسهل للقياس. |
| تدفق الإنتاج | يتم التعامل مع كل مجلة وإنهائها كجزء من إعداد محدد. | يدعم التغذية السريعة والمستمرة لأشكال العمود المناسبة. | تخلق السرعة غير المركزية قيمة فقط عندما تسمح الهندسة بذلك. |
| تناسب رمح المحرك المشترك | مجلات المحمل وأراضي الختم والأكتاف والأعمدة المتدرجة. | أعمدة محرك ناعمة وأقسام طويلة عادية. | قد يبرر رسم واحد مسارًا مشتركًا. |
لا يعتبر أي عمود درجة الجودة. يمكن للمشتري أن يكتب "مطلوب طحن غير مركزي" لأن المشروع يحتاج إلى حجم، ثم يرسل الجزء الذي يتطلب تخطيط كتفه ومجلته طحنًا على أساس المحور. يمكن أن يرث العمود العادي أيضًا مسارًا أبطأ عندما يتم نسخ قالب الرسم الخاص به من جزء متدرج. يجب أن يحدد الرسم النتيجة. يجب على المصنع اختيار المسار الذي يمكنه تكراره.
عندما يكون الطحن الأسطواني هو الخيار الأفضل


يكون الطحن الأسطواني منطقيًا عندما يكون للعمود عدة أقطار وظيفية. قد توضع مجلة المحمل بجوار الكتف، متبوعة بسطح مانع للتسرب ونهاية محرك أصغر. يمكن لجميع الأقطار اجتياز اختبارات الحجم الفردي الخاصة بها ولا تزال تنتج تجميعًا سيئًا إذا لم تتوافق محاورها.
يعتبر طلب عرض الأسعار (RFQ) الذي يسرد التسامح مع القطر ولكنه يغفل علاقة مرجع الإسناد بين المجلات غير مكتمل. القطر هو قياس محلي. يصف الجريان والتركيز العلاقات. يمكن للمطحنة الأسطوانية إنهاء مجلة واحدة بينما يدور العمود حول نفس المرجع المحدد للمجلة الأخرى.
نحن عادةً نفضل هذا المسار عندما يتضمن الرسم ما يلي:
- قطران حرجان أو أكثر مفصولان بخطوات أو أكتاف؛
- مجلات التحمل والختم التي يجب أن تظل مطابقة لنفس المحور؛
- الميزات التي تمنع التمرير المستمر عبر الإعداد غير المركزي؛
- متطلبات التشغيل المرتبطة بمراكز محددة أو بيانات دفتر اليومية؛
- أحجام إنتاج صغيرة حيث تكون الهندسة أكثر أهمية من التغذية المستمرة.
يستخدم Guanshuo الطحن الأسطواني للأعمدة المتدرجة والكتفين في تيارهسير عمل تجهيز رمح. يقوم المصنع بتشغيل 26 مطحنة أسطوانية تعمل بالتحكم الرقمي الحاسوبي (CNC)، لذا فهذه عملية إنتاج أساسية وليست خطوة نهائية يتم الاستعانة بمصادر خارجية.
عندما يكسب الطحن غير المركزي مكانه
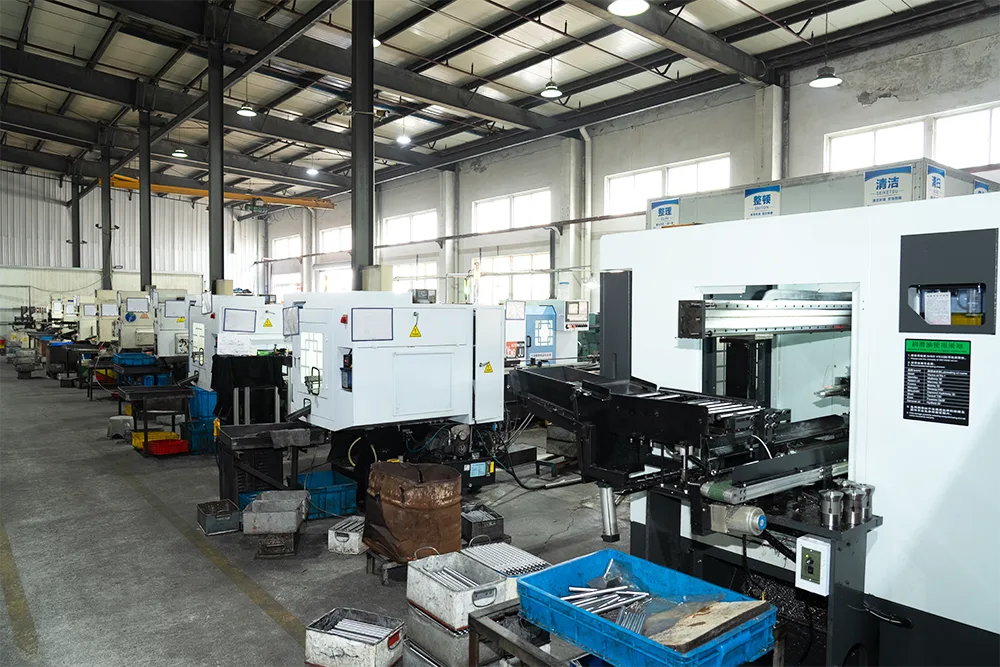
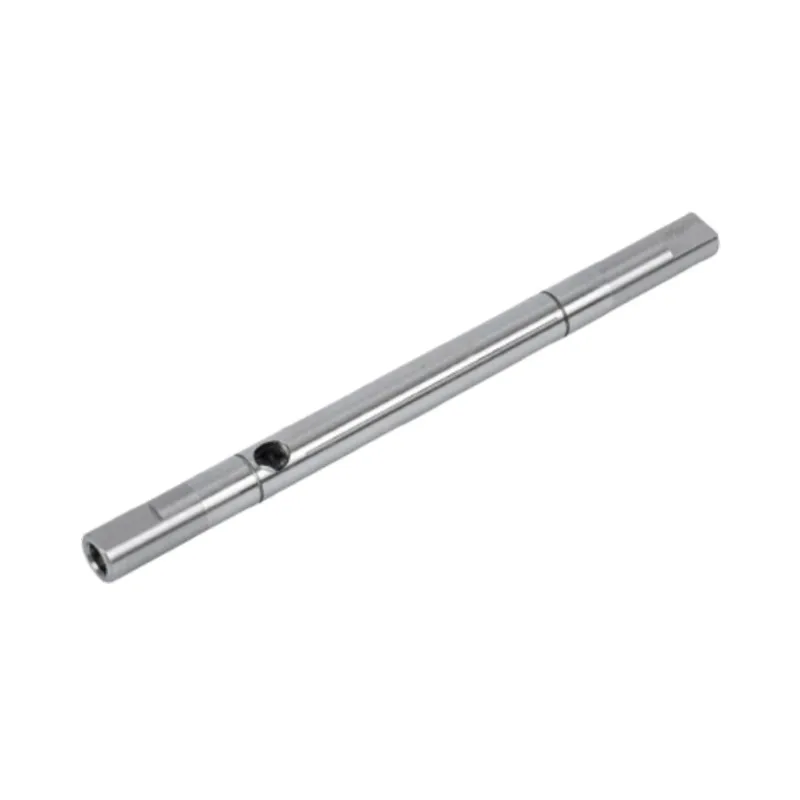
يكون الطحن غير المركزي جذابًا عندما تظل هندسة العمود واضحة. تدعم شفرة مسند العمل الجزء القريب من منطقة الطحن، ولا تحتاج العملية إلى فتحات مركزية لحمل العمود. إنها طريقة عملية لتثبيت قطر واحد على طول جزء طويل ونحيف مع الحفاظ على تدفق الإنتاج الفعال.
نحن نبحث عن ثلاثة شروط قبل أن نوصي به: سطح طحن مستمر، وقطر مهم وظيفيًا بطوله، وكمية تستفيد من الإعداد. إذا قاطع الكتف التمرير أو كان من الضروري ربط عدة مجلات بمحور مركزي، فقد تختفي ميزة الإنتاجية الظاهرة.
تقوم شركة Guanshuo بتشغيل 6 مطاحن غير مركزية عالية الدقة. العمود محرك أملس دقيق الأرضتسرد الصفحة دقة الأبعاد من IT5 إلى IT6، وخشونة السطح حتى Ra 0.4 ميكرومتر والاستقامة في حدود 0.01 مم لخط الإنتاج هذا. تصف هذه القيم منتج العمود الأملس النهائي. لا تزال الهندسة المختلفة بحاجة إلى مراجعة الرسم الخاصة بها.
التدفق السريع للمواد لا يعني التحكم غير الرسمي في العملية. تؤثر حالة العجلة، والإجراء التنظيمي، ودعم راحة العمل، والمخزون الوارد على القطر النهائي. وتتسم العملية بالكفاءة لأن الإعداد يناسب الجزء، وليس لأن الجزء يحظى باهتمام أقل.
تدفق قرار المصنع لأعمدة المحرك
نحن نستخدم الرسم الكامل، ولكن التدفق التالي يوضح ترتيب الأسئلة. فهو يمنع الفريق من اختيار الآلة أولاً وإجبار الجزء على هذا الاختيار بعد ذلك.
اختيار طريق الطحن
اقرأ رسم العمود كاملاً
ضع علامة على المجلات والكتفين ومسند الإسناد الوظيفي.
أقطار أو خطوات أو أكتاف حرجة متعددة؟
إذا كانت الإجابة بنعم
مسار طحن أسطواني
إذا كان الجسم العادي الطويل مفيدًا أيضًا، فراجع المسار المشترك.
إذا كانت الإجابة لا، استمر
قطر خارجي طويل وسهل ومستمر مع تدفق دفعة مفيد؟
إذا كانت الإجابة بنعم
مسار طحن غير مركزي
إذا لا
راجع المسار بالرسم
استخدم أسطوانيًا أو غير مركزي أو كليهما حيث يناسب كل منهما.
المخطط الانسيابي هو أداة مساعدة للتخطيط. لا تزال حالة المواد والمعالجة الحرارية وبدل الطحن ومرجع الفحص تنتمي إلى المراجعة النهائية للعملية.
عندما يستخدم عمود واحد كلتا الطريقتين
قد يحتاج العمود الواحد إلى أكثر من طريقة طحن. إذا كان لها جسم عادي طويل بالإضافة إلى مجلات وظيفية أصغر، فإن الطحن غير المركزي قد يحدد القطر العادي بكفاءة. يمكن للطحن الأسطواني بعد ذلك إنهاء المجلات التي تحتاج إلى علاقة مباشرة بالمحور المركزي.
إن القسم الناعم وحده لا يجعل المكون بأكمله مناسبًا للطحن غير المركزي. قد تمنع الميزة المتقطعة التمرير المستمر. نفضل تقسيم العملية حيث تتغير الهندسة بدلاً من التنازل عن الأسطح التي تحدد موقع مجموعة المحرك.
| حالة رمح | الطريق الرئيسي المحتمل | سبب | التركيز التفتيش |
|---|---|---|---|
| قطر واحد طويل غير منقطع | طحن بلا مركز | الدعم المستمر والتدفق الفعال يناسب الهندسة. | تناسق القطر واستقامته وخشونته على طول الطول المتحكم فيه. |
| مجلتان تحملان على الكتف | طحن أسطواني | يجب أن ترتبط المجلات بمحور واحد رغم الخطوة. | أحجام المجلة، الجريان، الأسطوانية وعلاقة الكتف. |
| جسم عادي مع دفاتر نهاية حرجة | الطريق المشترك | تتعامل كل طريقة مع جزء الهندسة الذي تتحكم فيه جيدًا. | حجم الجسم بالإضافة إلى العلاقة بين المجلة والمحور بعد الطحن النهائي. |
| ممر رئيسي أو فتحة متقاطعة أو سطح متقطع بالقرب من منطقة الطحن | مراجعة الرسم قبل اختيار الطريق | قد يؤثر الانقطاع على كيفية مرور الجزء أو دعمه. | موضع الميزة، وحالة اللدغ، والقطر المحلي، والنفاذ. |
ما الذي يمكن لكل عملية إصلاحه، وما لا يمكنها إصلاحه
الطحن هو عملية التشطيب. ولا يمكنها إصلاح كل قرار اتخذ في المنبع. يجب أن يصل العمود مع المادة المناسبة، وبدل طحن كافٍ، ومسندات قابلة للاستخدام، ومعالجة حرارية تم أخذها في الاعتبار بالفعل. غوانشوعملية التصنيع محطة تلو الأخرىيترك مطحوناً حتى بعد المعالجة الحرارية لأن الحرارة يمكن أن تحرك المعدن.
| أعراض أرضية المتجر | ما يجب التحقق منه أولا | استجابة العملية | ما الطحن لا يمكن إخفاءه |
|---|---|---|---|
| القطر صحيح ولكن المجلات لا تعمل معًا | محور الإسناد والحالة المركزية وتسلسل المجلة | مراجعة الطحن الأسطواني حول المحور الوظيفي. | لا يثبت القطر المحلي الصحيح المجلات متحدة المركز. |
| يتغير الحجم على طول عمود عادي طويل | الاستقامة الواردة والدعم وحالة العجلة ومواقع القياس | قم بمراجعة الإعداد غير المركزي والطول المتحكم فيه بالكامل. | لا يمكن لقياس واحد بالقرب من النهاية أن يصف العمود بأكمله. |
| لا يزال السطح النهائي يظهر مناطق غير نظيفة | بدل الطحن والتشويه بعد المعالجة الحرارية | قم بتصحيح خطة المخزون الأولية قبل زيادة إزالة النهاية. | لا يمكن للطحن أن يخلق مخزونًا مفقودًا. |
| تمر الخشونة ولكن يبقى اهتزاز التجميع | الجريان والتركيز والاستقامة ومسندات التجميع | قم بقياس العلاقات الهندسية، وليس تشطيب السطح وحده. | لا يزال من الممكن أن يدور السطح الأملس حول المحور الخاطئ. |
| يحتاج العمود المعالج بالحرارة إلى تصحيح مفرط | طريق المعالجة الحرارية، استقامة ما قبل الطحن والمخزون المتبقي | مراجعة استقامة قبل الطحن النهائي. | قد تؤدي إزالة المواد الإضافية من أحد الجوانب إلى دفع المجلة إلى حجم أقل. |
نحن لا ننتظر المطحنة النهائية لتكتشف أن الرسم ليس له مسند صالح للاستخدام. أثناء المراجعة، نقرر أي الأسطح تحدد الدوران وأي عملية تنشئها. عادة ما تكون هذه المناقشة أكثر قيمة من منزلة عشرية أخرى تضاف إلى التسامح العام.
قدرة الطحن والتفتيش في Guanshuo
تقوم شركة Guanshuo بتشغيل 26 مطحنة أسطوانية CNC و6 مطاحن غير مركزية عالية الدقة. تشتمل قاعدة المعدات الأوسع على مركزين للتصنيع، و3 آلات طاحونة دوارة و60 آلة CNC أخرى. يتيح هذا المزيج للمصنع توصيل الآلات الخام وميزات القيادة والطحن والفحص ضمن مسار واحد لعمود المحرك.

تشتمل معدات الفحص على أجهزة اختبار الصلابة، وأجهزة عرض ثنائية الأبعاد، وأجهزة قياس خشونة السطح، ومراكز قياس التروس، وأجهزة قياس الأسطوانية. يجب أن تتطابق الأداة مع السؤال. نتيجة الخشونة تدعم متطلبات السطح. يعالج فحص الأسطوانة أو النفاد الشكل الهندسي. ولا بديل عن الآخر.
بالنسبة لأعمدة المحرك الملساء ذات الأرض الدقيقة، تنشر Guanshuo القيم النهائية التالية:
| خصائص المنتج المنشورة | Guanshuo قيمة العمود السلس | معدات الفحص المدرجة في صفحة المنتج |
|---|---|---|
| خشونة السطح | Ra عند أو أقل من 0.4 ميكرومتر | جهاز اختبار خشونة السطح |
| دقة الأبعاد | IT5 إلى درجة IT6 | جهاز عرض ثنائي الأبعاد واختبار الأسطواني |
| استقامة | عند أو أقل من 0.01 ملم | جهاز اختبار الأسطوانات ومركز قياس التروس |
تعتبر هذه الأرقام مفيدة أثناء تحديد المصادر المبكرة لأنها توضح نطاق العمود الأملس المنشور في المصنع. أنها لا تحل محل رسم جزء. يحتوي العمود المتدرج أو المحزوز أو المجوف أو الخاص على أسطح مختلفة وعلاقات مسند، لذا يجب أن تكون خطة قبوله مبنية على تلك الهندسة.
ما يجب وضعه على الرسم وطلب عرض الأسعار
إذا كنت تريد عروض أسعار قابلة للمقارنة، فلا تسأل فقط عن "الطحن الدقيق". أخبر المصنع بالنتيجة المهمة ودع مهندس العمليات يشرح لك المسار. يتضمن طلب عرض الأسعار المفيد ما يلي:
- رسم العمود الكامل والمراجعة الحالية؛
- درجة المواد ومتطلبات المعالجة الحرارية؛
- الأقطار النهائية والتفاوتات وأطوال الطحن؛
- الثقوب المركزية، والأكتاف، والأخاديد، والمفاتيح، والخطوط، والثقوب المتقاطعة؛
- المحامل والختم والمجلات الدوارة التي تحدد المحور الوظيفي؛
- متطلبات الجريان والتركيز والأسطوانة والاستقامة والخشونة حيث ينطبق كل منها؛
- كمية الدفعة ونمط الإنتاج المتوقع؛
- مواقع التفتيش وقواعد أخذ العينات ومتطلبات التقرير؛
- أي سطح يجب أن يظل غير أرضي أو محمي.
نفضل أن نتلقى المتطلبات الوظيفية والرسم معًا. إذا كان القسم العادي يحتاج إلى اتساق حجم كبير، فقد يكون الطحن غير المركزي هو الحل الصحيح. إذا كان يجب أن تدور مجلتان على محور واحد، فإن الطحن الأسطواني يستحق المزيد من الاهتمام. إذا توفر كلا الشرطين، فإننا نبني مسارًا مشتركًا بدلاً من التظاهر بأن آلة واحدة تحل كل مشكلة.
الأسئلة المتداولة
أيهما أكثر دقة الطحن الأسطواني أم غير المركز؟
ولا تعتبر أي من الطريقتين أكثر دقة على مستوى العالم. يعد الطحن الأسطواني أكثر ملاءمة للتحكم في العلاقة بين المجلات المنفصلة على الأعمدة المتدرجة أو ذات الأكتاف. يعتبر الطحن غير المركزي مناسبًا تمامًا للحفاظ على قطر خارجي ثابت على طول عمود عادي. تعتمد الدقة على مطابقة العملية للشكل الهندسي وقياس الخاصية الصحيحة.
هل يمكن أن يكون عمود المحرك المتدرج أرضًا بلا مركز؟
قد يحتوي العمود المتدرج على قسم عادي يستفيد من الطحن غير المركزي، لكن الخطوات والأكتاف يمكن أن تمنع المرور المستمر عبر الإعداد غير المركزي. تتم مراجعة المجلات الهامة بشكل عام من أجل الطحن الأسطواني لأنها يجب أن تظل صحيحة لمحور محدد.
هل يتطلب الطحن غير المركزي فتحات مركزية؟
لا. في الطحن غير المركزي، يرتكز العمود على شفرة مسند العمل بين عجلة الطحن وعجلة التنظيم. لا تستخدم العملية فتحات مركزية لدعم الجزء.
هل يمكن لعمود محرك واحد استخدام طريقتي الطحن؟
نعم. يمكن أن يستخدم مسار الإنتاج الطحن غير المركزي لجسم عادي طويل والطحن الأسطواني للمحمل أو الختم أو المجلات النهائية التي يجب أن ترتبط بمحور العمود. تحدد هندسة الرسم وبيانات الإسناد الوظيفية ما إذا كان المسار المدمج مفيدًا أم لا.
ما هي الدقة التي ينشرها Guanshuo لأعمدة المحرك الملساء الأرضية؟
تنشر Guanshuo دقة الأبعاد من IT5 إلى IT6، وخشونة السطح حتى Ra 0.4 ميكرومتر والاستقامة في حدود 0.01 مم لأعمدة المحرك الناعمة ذات الأرضية الدقيقة. يجب مراجعة الأشكال الهندسية الأخرى للعمود وفقًا للرسومات ومتطلبات الفحص الخاصة بها.
أرسل الرسم بالقطر المستهدف
يمكن لشركة Guanshuo مراجعة هندسة العمود الخاص بك، والمجلات الهامة، والمعالجة الحرارية ومتطلبات الدفعة، ثم تخطيط مسار الطحن الأسطواني أو غير المركزي أو المدمج حول الوظيفة النهائية.
أرسل عمود المحرك الخاص بك RFQ