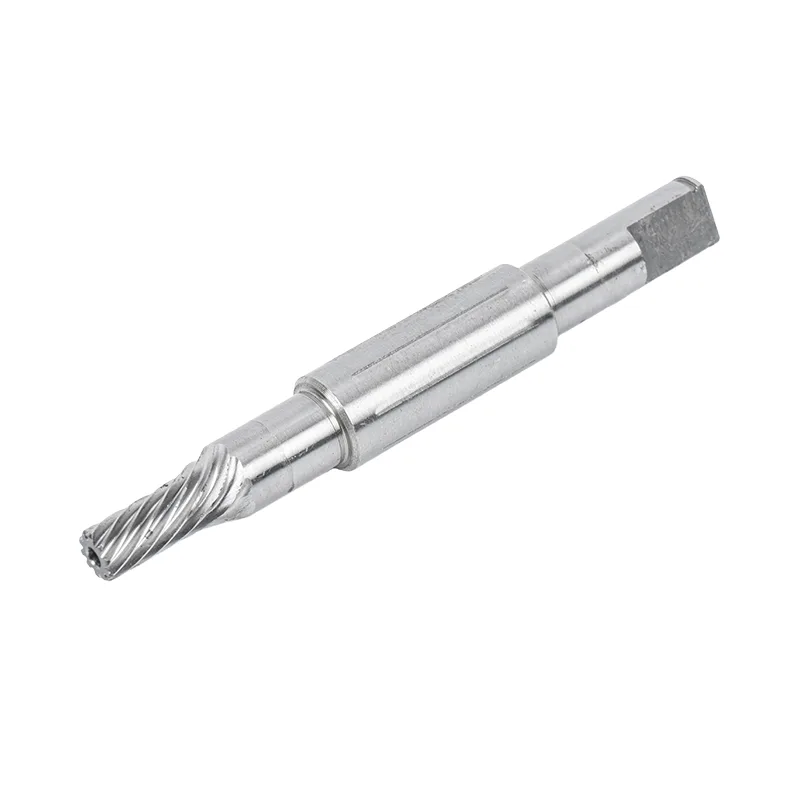
إجابة سريعةتقوم المعالجة الدقيقة للعمود بتحويل قضيب الفولاذ إلى عمود محرك نهائي من خلال ست محطات: فحص المواد، والخراطة والطحن باستخدام الحاسب الآلي، وقطع الخدد أو التروس، والمعالجة الحرارية، والطحن الدقيق، والفحص النهائي. يأتي الطحن دائمًا بعد التصلب، لأن المعالجة الحرارية تحرك المعدن. هذا التسلسل هو ما يحمل تسامح IT5 إلى IT6، والاستقامة في حدود 0.01 مم، والسطح النهائي لـ Ra<0.4 ميكرومتر على العمود النهائي.
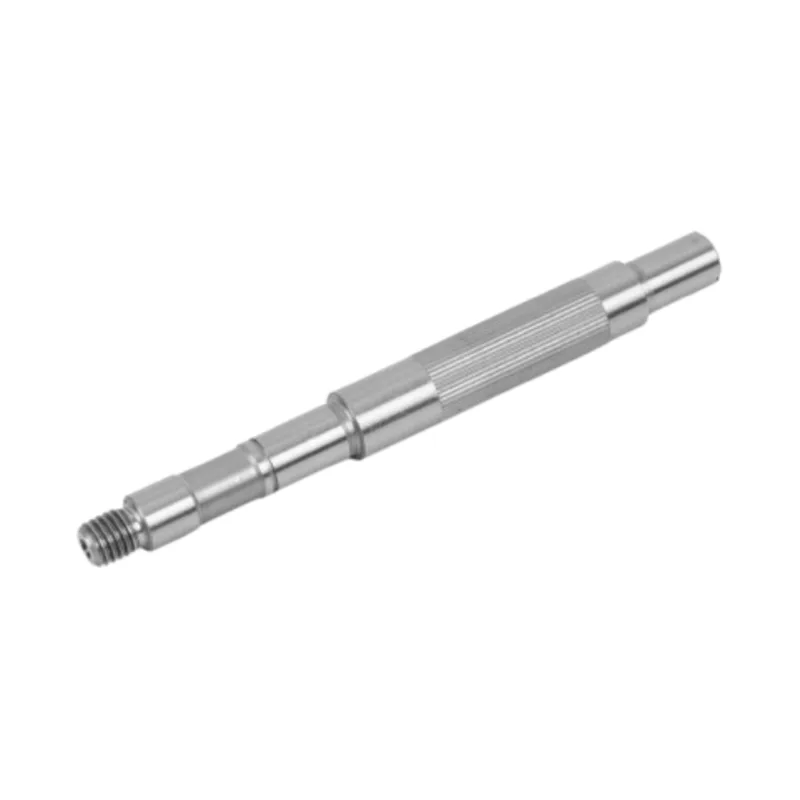
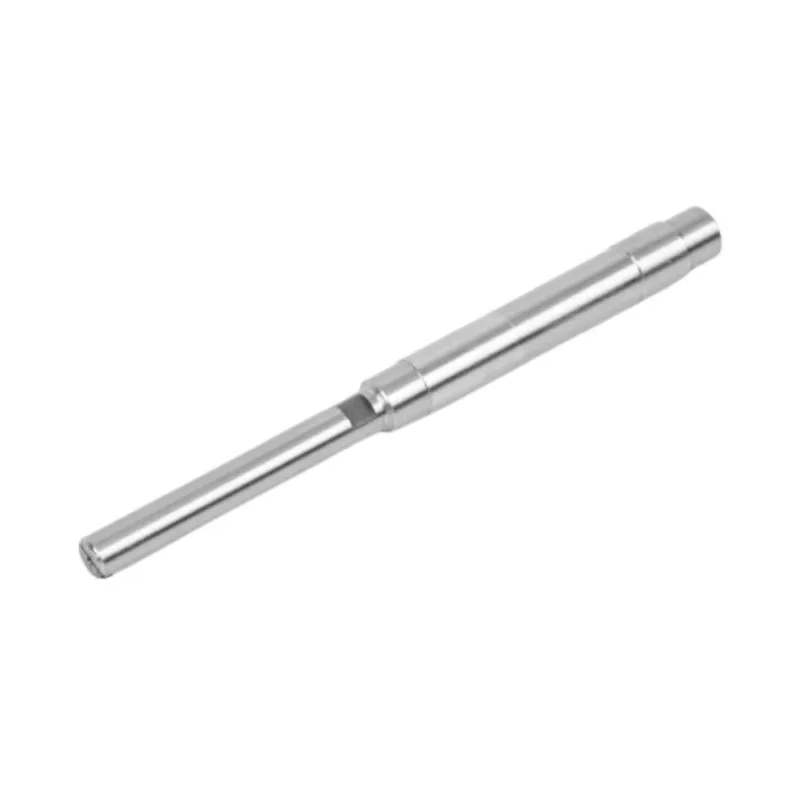
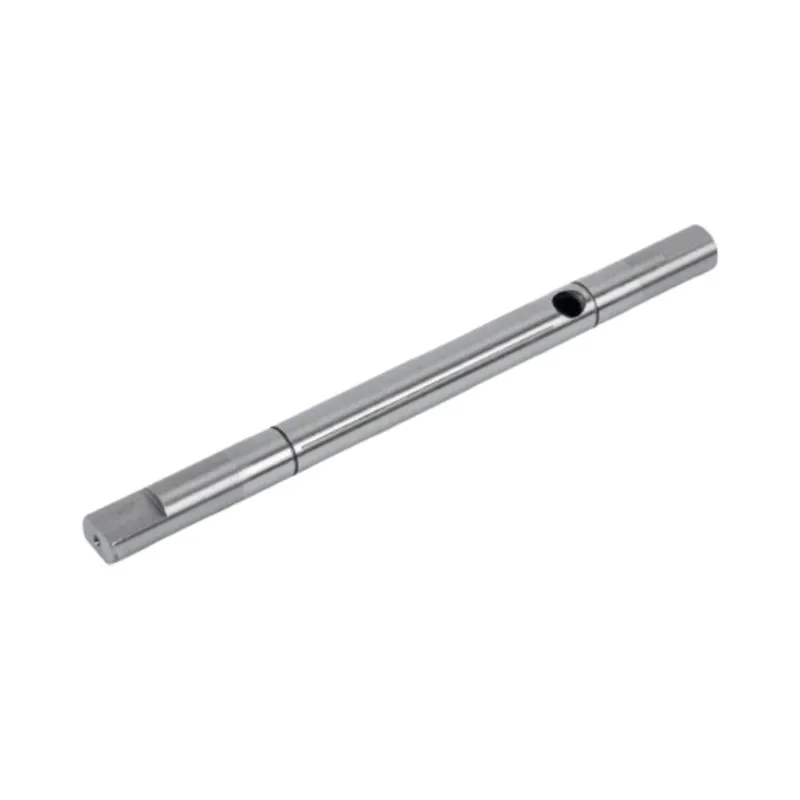
انتهىرمح المحركتبدو بسيطة. قضيب فولاذي لامع، بضع خطوات، ربما طريق رئيسي. ما يخفيه هذا المظهر هو مسار مكون من ستة آلات، وإدارتين، ومجموعة من القرارات التي يجب اتخاذها بالترتيب الصحيح. أخطأت في الترتيب وأصبح العمود خردة. تتناول هذه المقالة أعمال شركة Guanshuo Precision، محطة تلو الأخرى، وتشرح ما يساهم به كل فرد في الجزء النهائي.
كل عمود يتبع نفس العمود الفقري. مهاوي بسيطة تخطي محطة أو اثنتين. تستخدم الأعمدة الصلبة والمحددة جميعها.
| # | محطة | ما يحدده |
|---|---|---|
| 1 | فحص المواد الواردة | الصف والكيمياء وحالة البار |
| 2 | تحول وطحن باستخدام الحاسب الآلي | أقطار، خطوات، خيوط، مفاتيح |
| 3 | هوبينغ وقطع الشريحة | أسنان الخط والعتاد |
| 4 | المعالجة الحرارية | الصلابة والقوة وحياة التعب |
| 5 | طحن أسطواني وغير مركزي | الحجم النهائي، الاستدارة، النهاية |
| 6 | التفتيش النهائي | دليل على أن الجزء مطابق للرسم |
يبدأ العمود كمخزون شريطي. قبل إجراء قطع واحد، يتم فحص الشريط مقابل الرسم. يتم التحقق من الدرجة وشهادة المطحنة والقطر وحالة السطح.
تبدو هذه المحطة كالأعمال الورقية، لكنها تمنع أغلى أنواع الفشل. إذا دخلت درجة خاطئة إلى المتجر، فلن يلاحظ أحد حتى تفشل المعالجة الحرارية في الوصول إلى الصلابة. وبحلول ذلك الوقت تكون ساعات التصنيع قد أنفقت بالفعل. تدير شركة Guanshuo أعمدة من الفولاذ الكربوني 45#، وسبائك الفولاذ 40Cr و4140، والفولاذ المقوي للعلبة 20CrMnTi، والفولاذ المقاوم للصدأ 304 أو 316L، لذا فإن ارتباك الدرجة هو خطر حقيقي يتم اكتشافه هنا.
هذا هو المكان الذي يتشكل فيه العمود. يتم تحويل الشريط إلى أقطاره الخشنة، ويتم قطع الخطوات، وتضيف أعمال الطحن الممرات الرئيسية والمسطحات والثقوب المتقاطعة.
التفاصيل المهمة هي عدد الإعدادات التي يتطلبها الأمر. في كل مرة يتم فيها فك جزء ما وإعادة تثبيته، يتسلل خطأ صغير بين الميزات. تعمل آلات الطاحونة الدوارة على قطع ميزات الخراطة والطحن في مشبك واحد، بحيث يظل مجرى المفتاح مطابقًا للقطر الذي يوضع عليه. تدير Guanshuo 3 آلات دوارة مدمجة ومركزين للتصنيع إلى جانب حوالي 60 آلة CNC عامة، لذلك يمكن توجيه الأعمدة المعقدة إلى آلة ذات إعداد واحد بينما يتم تشغيل الأعمدة الأبسط في مكان آخر.
يترك الميكانيكيون مخزون الطحن في المجلات هنا، وعادةً ما يكون بضعة أعشار من المليمتر. القليل جدًا والطحن لا يمكنهما تنظيف التشويه الناتج عن التصلب. أكثر من اللازم والطحن يستغرق وقتًا أطول ويسخن الجزء. يعد الحكم على هذا البدل أحد المهارات الهادئة لمتجر العمود.

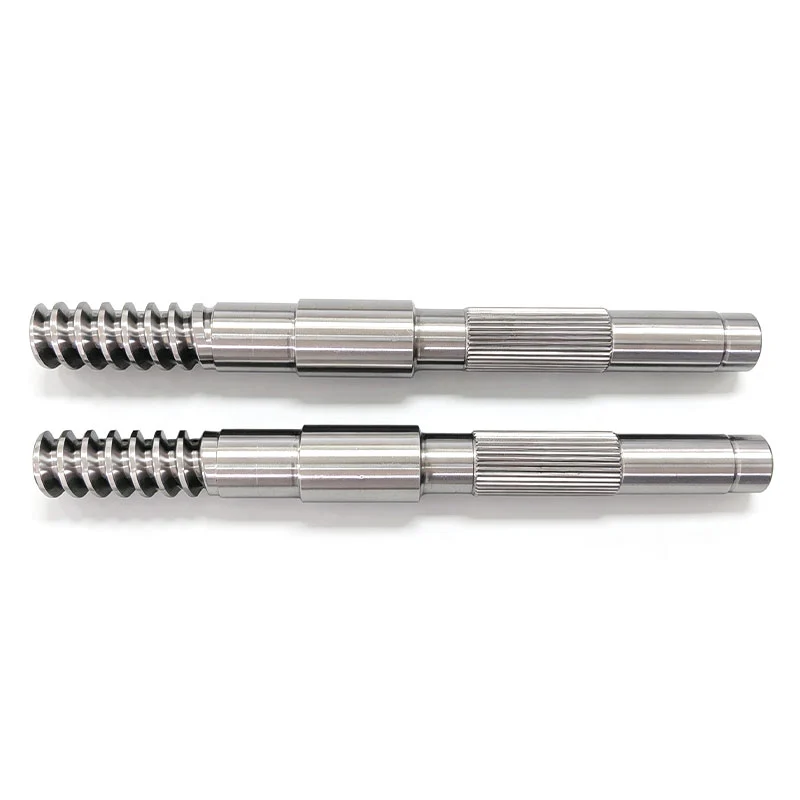
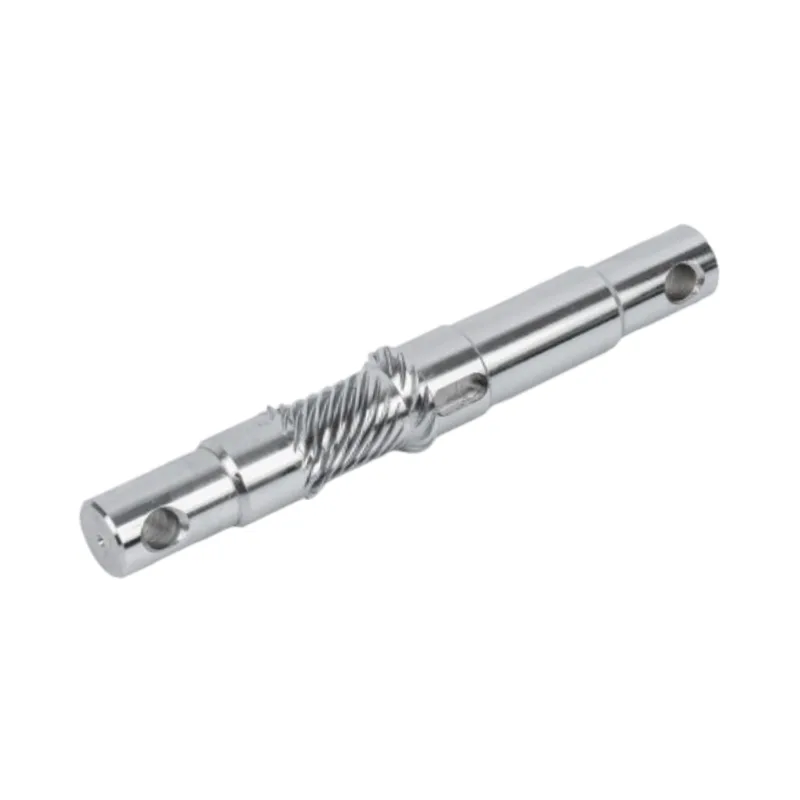
الأعمدة التي تمر عبر الأسنان بدلاً من المفتاح تذهب إلى قسم الوصل. يقوم الموقد بقطع الخط أو شكل الترس أثناء دوران العمود في الوقت المناسب مع القاطع. تقوم شركة Guanshuo بتشغيل 6 آلات ثقب لهذا العمل.
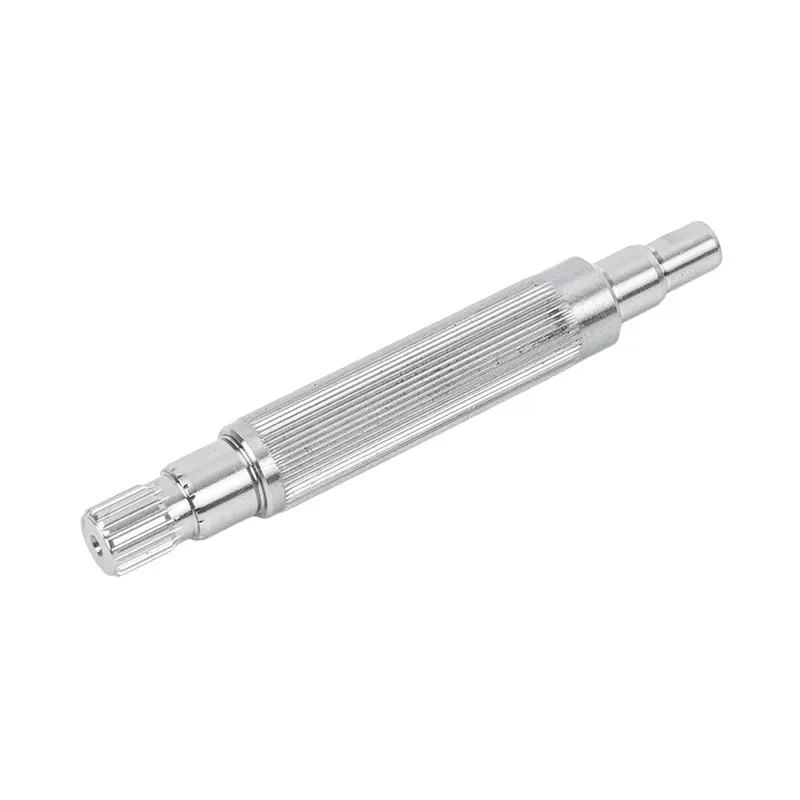
يتم قياس دقة الخط عن طريق خطأ التقسيم، وهو مدى تساوي تباعد الأسنان حول العمود. الأسنان غير المستوية تعني أن بعض الأسنان تحمل حملًا أكبر من غيرها، وتفشل تلك الأسنان أولاً. التسامح عقدت علىمهاوي محزوزةتعكس النموذج:
| شكل الخط | خطأ في القسمة | شخصية |
|---|---|---|
| مطوي | .010.015 إلى 0.03 ملم | متمركز ذاتيًا، فيليه جذر كبير، أفضل قوة للتعب |
| مستطيلة | .0.02 ملم | قوي تحت التأثير والحمل خارج المركز |
| الثلاثي | .010.01 إلى 0.02 ملم | أسنان دقيقة، ذاتية التمركز، للأحمال الخفيفة |
يتم الانتهاء من جوانب الأسنان الملتوية إلى Ra<0.8 إلى 1.6 ميكرومتر، مع تماثل الشريحة إلى .020 مم. هذا السطح مهم لأن الأجنحة تنزلق قليلاً تحت الحمل، والجانب الخشن يتآكل ويتآكل. يتم قطع شرائح جذر السن إلى R0.3 إلى R0.8، مما ينشر الضغط على الجذر بدلاً من تركيزه. شرائح الجذر هي المكان الذي تتشقق فيه الأسنان المخددة، لذا فإن نصف القطر هذا هو سمة تعب، وليس سمة تجميلية.
الآلات تعطي العمود شكله. المعالجة الحرارية تمنحها قوتها. يتم تبريد الجزء وتلطيفه من أجل المتانة الأساسية، أو تصلب الحث حيث يجب أن يكون السطح فقط صلبًا.
أي طريق يعتمد على الواجب. العمود الذي يجب أن يقاوم إجهاد الانحناء خلال القسم بأكمله يكون مقوى. العمود الذي يحتاج إلى مجلة صلبة فوق قلب صلب يحصل على تصلب تحريضي على تلك المجلة وحدها. درجات تصلب الهيكل مثل 20CrMnTi تكون مكربنة، مما يبني جلدًا صلبًا فوق قلب ناعم يمتص الصدمات. تتراوح الصلابة النهائية النموذجية من 42 إلى 48 HRC، وتتراوح أعمدة درجة المغزل من 60 إلى 65 HRC.
الطحن هو المكان الذي يصبح فيه العمود جزءًا دقيقًا. كل شيء قبل هذا هو التحضير. تدير Guanshuo 26 مطحنة أسطوانية CNC و6 مطاحن غير مركزية عالية الدقة، وهي أكبر كتلة منفردة من المعدات في المصنع.
يتم تثبيت العمود بين المراكز والأرض بقطر واحد في كل مرة. نظرًا لأنها تدور على فتحات مركزية خاصة بها، فإن كل مجلة ينتهي بها الأمر متحدة المركز مع بعضها البعض. هذه هي طريقة الأعمدة المتدرجة ومقاعد المحامل وأي شيء يجب أن تكون الأقطار فيه صحيحة مع بعضها البعض.
يرتكز العمود على شفرة بين عجلة الطحن وعجلة التنظيم، بدون مراكز على الإطلاق. يتم تغذية الأجزاء بشكل مستمر. إنه سريع وممتاز في تثبيت قطر ثابت واحد أسفل عمود طويل نحيف دون أن ينحرف الجزء. هذه هي الطريقة للعاديةمهاوي ناعمةفي الحجم.
| طحن أسطواني | طحن بلا مركز | |
|---|---|---|
| يقام الجزء | بين المراكز | على شفرة، غير مدعومة |
| الأفضل في | التركيز بين الأقطار | اتساق الحجم على طول |
| الدعاوى | مهاوي متدرجة ومتعددة القطر | مهاوي عادي طويلة، وحجم كبير |
| الإنتاجية | أبطأ، جزءًا تلو الآخر | تغذية سريعة ومستمرة |
تستخدم معظم الأعمدة كلا الأمرين. يؤدي الطحن غير المركزي إلى زيادة حجم الجسم العادي بسرعة، ثم يقوم الطحن الأسطواني بإنهاء المجلات المهمة. يقدمان معًا دقة IT5 إلى IT6، واستقامة ضمن 0.01 مم، وRa<0.4 ميكرومتر. مع تمريرة فائقة التشطيب، يمكن أن يصل السطح إلى Ra 0.2 ميكرومتر.

المبرد ليس تفصيلاً هنا. يتيح تيار المبرد الجاف أو الموجه بشكل سيء تسخين السطح، مما قد يؤدي إلى حرق الطبقة الأرضية وترك بقع ناعمة غير مرئية للعين. يراقب المشغلون حالة غطاء العجلة وتدفق سائل التبريد عن كثب كما يراقبون قراءات الحجم.
لم يكتمل العمود عندما يترك المطحنة. يتم الانتهاء منه عندما يتم قياسه. Guanshuo يحتفظ بـ 6 أشخاص في قسم الجودة وغرفة الأدوات المخصصة.
| أداة | ما يتحقق |
|---|---|
| مقياس الاسطوانة | الاستدارة، الأسطوانية، الجريان |
| مقياس الانتهاء من السطح | رع على المجلات ووجوه الختم |
| جهاز عرض ثنائي الأبعاد | الملامح، المفاتيح، الشطب، نصف القطر |
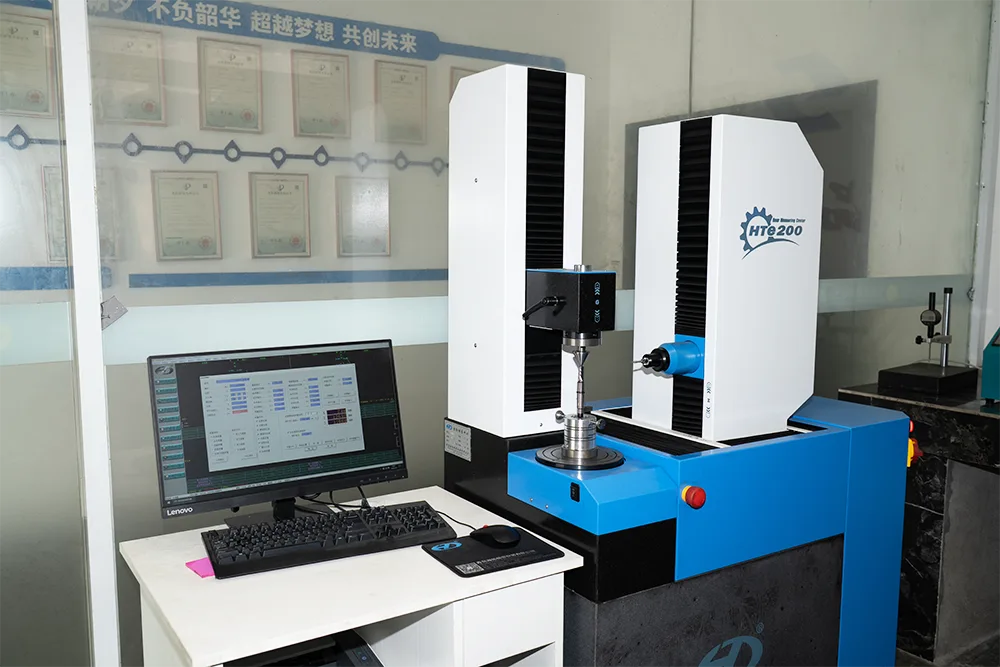
| مركز قياس العتاد | دقة أسنان الخط والعتاد |
| اختبار صلابة | نتيجة المعالجة الحرارية |
| الفحص البصري التلقائي | فحص الأبعاد عالي السرعة في الحجم |
تعتبر مجموعة الفحص البصري ذات أهمية كبيرة في عمليات الإنتاج. عينات قياس اليد دفعة واحدة. يقوم الفحص البصري بفحص الأجزاء بشكل مستمر، بحيث يتم اكتشاف الانحراف أثناء حدوثه وليس بعد تعبئة منصة التحميل.
القاعدة الوحيدة الأكثر أهمية في تصنيع العمود هي أن الطحن يتبع التصلب. يبدو الأمر واضحًا ذات مرة، ولكن هذا هو الفرق بين العمود الذي يتحمل التسامح في الخدمة والآخر الذي لا يفعل ذلك.
يؤدي التصلب إلى تسخين الفولاذ وتبريده بسرعة. يتغير هيكل المعدن، ويتحرك الجزء. العمود الذي تم الانتهاء منه إلى الحجم النهائي قبل التصلب سيخرج من الفرن بسبب التسامح، وخارج الشكل، وغالبًا ما يكون منحنيًا. ولا يمكن لأي قدر من الرعاية في المحطات السابقة أن يمنع ذلك. يؤدي الطحن بعد التصلب إلى إزالة التشويه وتحديد الشكل الهندسي النهائي الحقيقي.
يتخطى بعض الموردين عملية الطحن بعد التصلب لتوفير التكلفة. يتم قياس الأجزاء بشكل مقبول في درجة حرارة الغرفة على أساس العينة، ثم تتسبب في حدوث ضوضاء تحمل وتآكل مبكر في الميدان. وهذا هو أحد الأسباب التي تدفعك إلى سؤال المورد مباشرة عن مسار العملية، وليس عن سعره فقط.
أعداد الماكينات ليست تسويقية. يخبرونك بما يتحكم فيه المتجر فعليًا داخل الشركة.
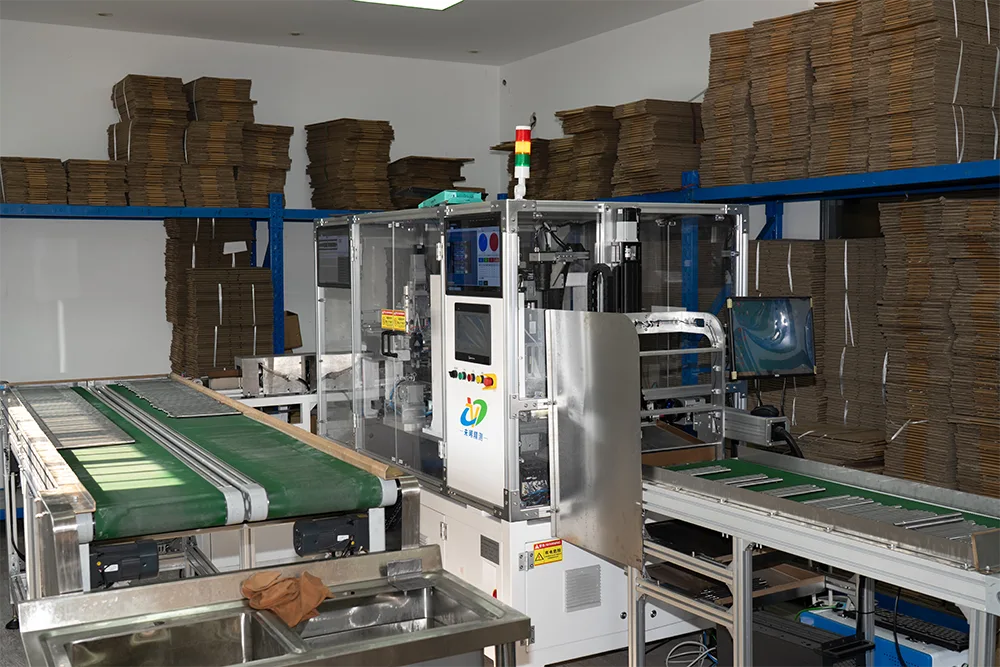
يجب على المتجر الذي يحتوي على مخارط ولكن لا توجد مطاحن أن يرسل الخطوة الحاسمة إلى الخارج. متجر به مطاحن ولكن لا يوجد عقد من الباطن لكل عمود محزوز. تضيف كل عملية تسليم المهلة الزمنية والتكلفة ومكانًا لطمس المساءلة. تستمر شركة Guanshuo في الدوران، والطحن، والتأرجح، والمعالجة الحرارية، والطحن، والفحص تحت سقف واحد، ولهذا السبب يمكن تحديد المسار الكامل بسعر واحد وتاريخ تسليم واحد.
يعمل المصنع بهذه الطريقة منذ عام 2016. وهو يعمل وفقًا لمعايير ISO9001، ويحمل 11 براءة اختراع، ومعترف به كمؤسسة ذات تقنية عالية على المستوى الوطني، مع أكثر من 50 موظفًا بما في ذلك فريق الهندسة والجودة المخصص. تدخل الأعمدة من هذا الطريق إلى محركات جر مركبات الطاقة الجديدة، والأتمتة الصناعية والروبوتات، والأدوات الدقيقة، والأجهزة الطبية، والأجهزة المنزلية المتطورة.
أرسل الرسم أو العينة إلى Guanshuo Precision. يتم تنفيذ المسار الكامل داخل الشركة، بدءًا من فحص القضبان وحتى المعالجة الحرارية والطحن الدقيق، وحتى التقرير النهائي المُقاس.
طلب عرض أسعار أو الوصول إلى الفريق علىصفحة الاتصال.