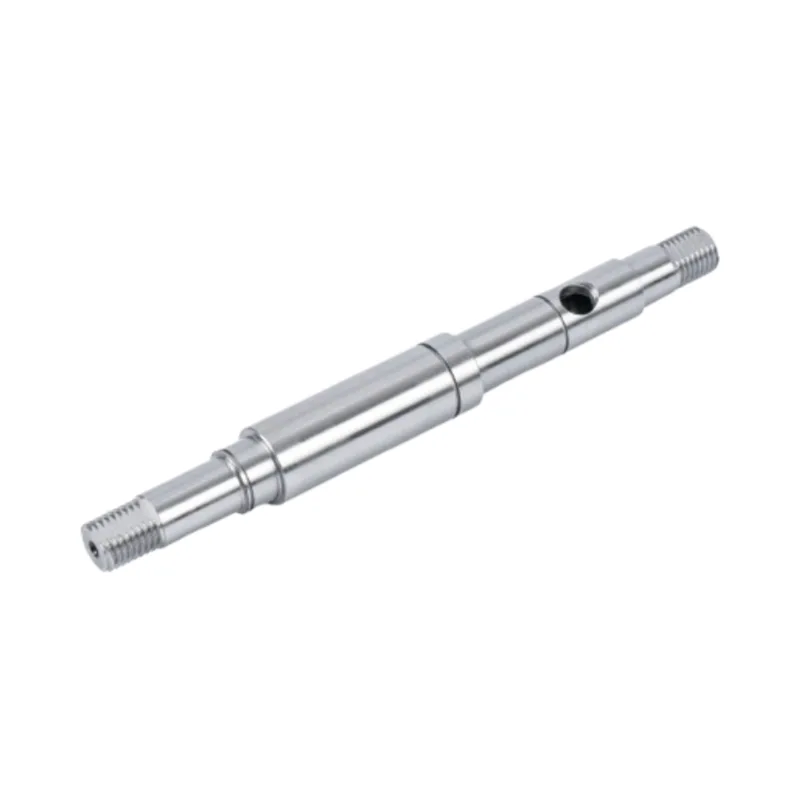
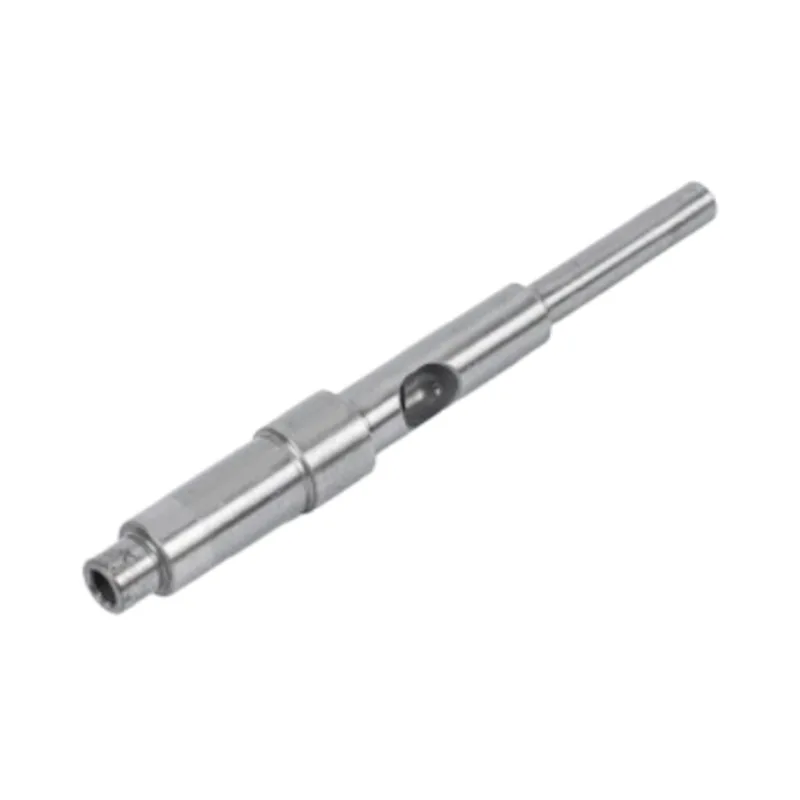
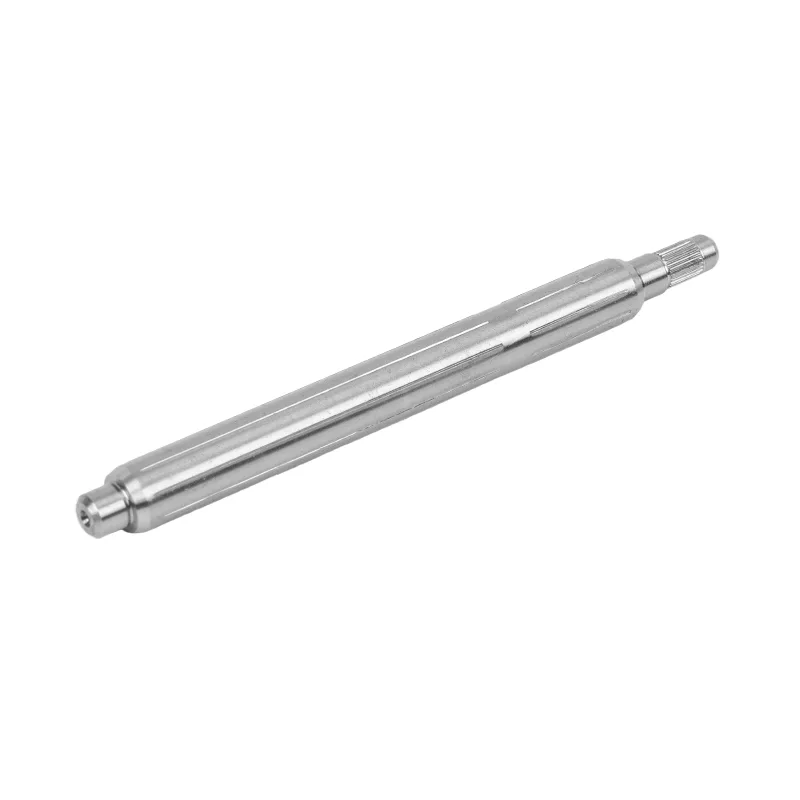
1. الأساس المعدني لعمود المحرك الأملس المصنوع من الفولاذ المقاوم للصدأ
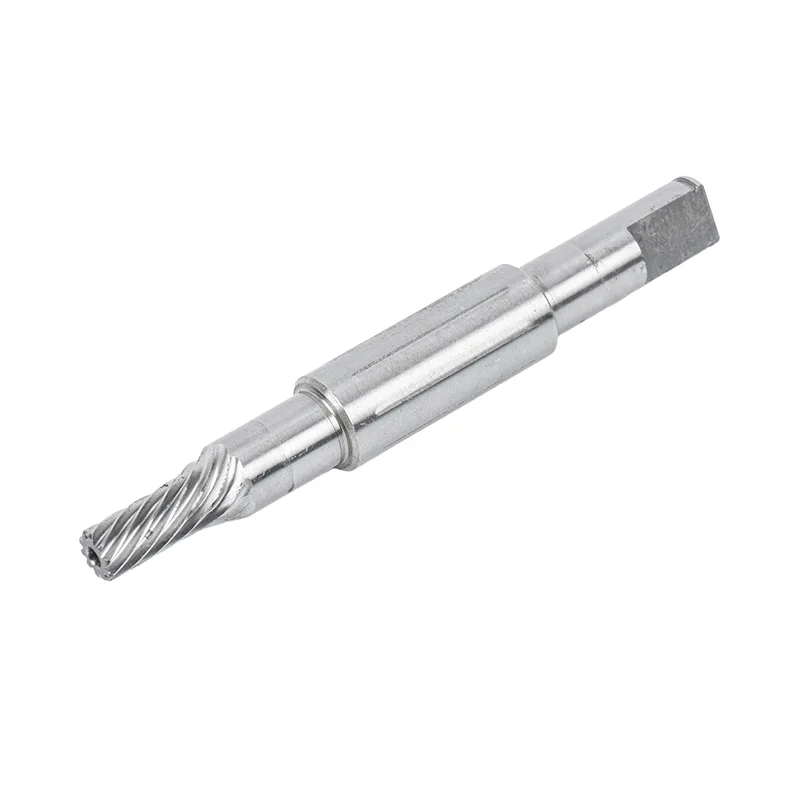
يبدأ أداء أي نظام يعمل بمحرك بالعنصر الدوار الذي ينقل عزم الدوران من الدوار إلى الحمل. أالفولاذ المقاوم للصدأ عمود المحرك السلسليس مجرد قضيب أسطواني؛ إنه مكون مصمم بدقة تؤثر خصائصه المعدنية بشكل مباشر على الكفاءة وطول العمر والدقة الموضعية. يوفر الفولاذ المقاوم للصدأ، باعتباره عائلة مواد، توازنًا استثنائيًا بين القوة الميكانيكية، ومقاومة التآكل، وقابلية التشغيل الآلي - وهي صفات لا غنى عنها للأعمدة التي تعمل في بيئات الغرف النظيفة والبيئات الصناعية القاسية.
يعتمد اختيار درجة الفولاذ المقاوم للصدأ المناسبة لعمود المحرك على ظروف التشغيل المحددة. توفر درجات الأوستنيتي مثل 304 و316 مقاومة رائعة للتآكل وتستخدم على نطاق واسع في تجهيز الأغذية والأجهزة الطبية والتطبيقات البحرية. من ناحية أخرى، توفر درجات المارتنسيت مثل 420 و440C صلابة أعلى ومقاومة للتآكل، مما يجعلها مناسبة للتطبيقات ذات التحميل العالي أو السرعة العالية حيث تكون متانة السطح أمرًا بالغ الأهمية. تحدد البنية المجهرية لهذه السبائك - سواء كانت مكعبة مركزية الوجه (FCC) للأوستنيت أو رباعية الزوايا (BCT) للمارتنسيتية - استجابتها للمعالجة الحرارية والعمل البارد وعمليات التشغيل الآلي.
إلى جانب السبائك الأساسية، يستمد عمود المحرك الأملس المصنوع من الفولاذ المقاوم للصدأ تفوقه الوظيفي من المعالجة الخاضعة للرقابة التي تعمل على تحسين بنية الحبوب والقضاء على الضغوط الداخلية. يعد التفريغ الفراغي وإعادة الصهر بالكهرباء (ESR) من تقنيات التكرير المتقدمة التي تقلل من الشوائب غير المعدنية، مما يؤدي إلى فولاذ أنظف مع تحسين مقاومة التعب. بالنسبة للأعمدة المعرضة للتحميل الدوري - مثل تلك الموجودة في المحركات المؤازرة أو المحركات الآلية - يُترجم هذا النقاء المعدني مباشرة إلى عمر خدمة ممتد وأنماط فشل يمكن التنبؤ بها.
2. عمليات التصنيع التي توفر السلاسة الحقيقية
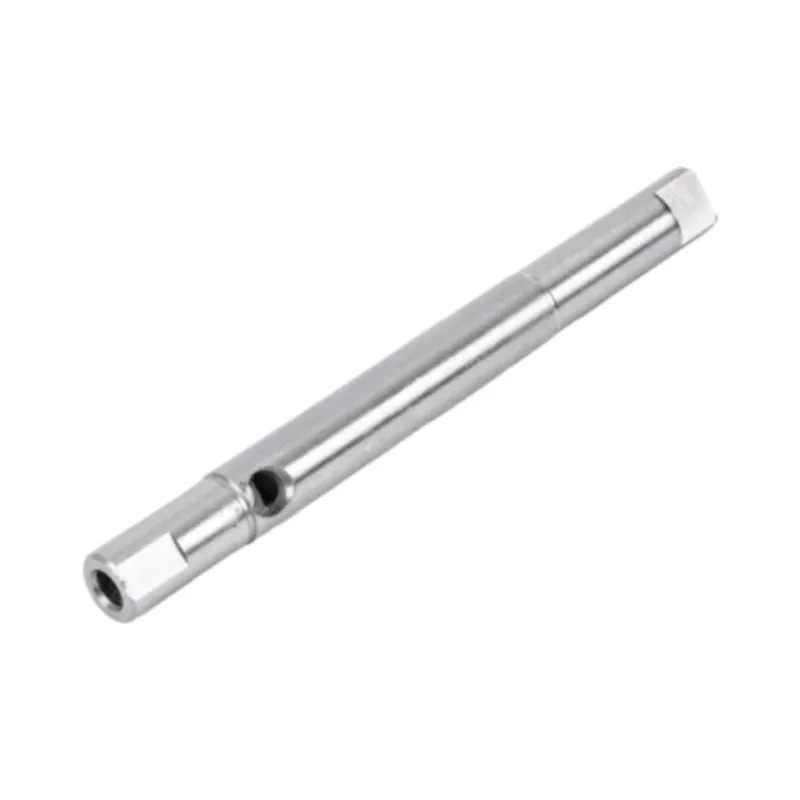
تتضمن الرحلة من قضيب الفولاذ المقاوم للصدأ الخام إلى عمود المحرك النهائي سلسلة من عمليات التصنيع الدقيقة، حيث يساهم كل منها في دقة الأبعاد النهائية وجودة السطح. إن تحقيق سطح أملس حقًا على عمود المحرك ليس عملية من خطوة واحدة؛ فهو يتطلب نهجًا منسقًا يبدأ بإعداد المواد ويتوج بتقنيات التشطيب الدقيقة.
2.1 الخراطة باستخدام الحاسب الآلي والطحن الدقيق
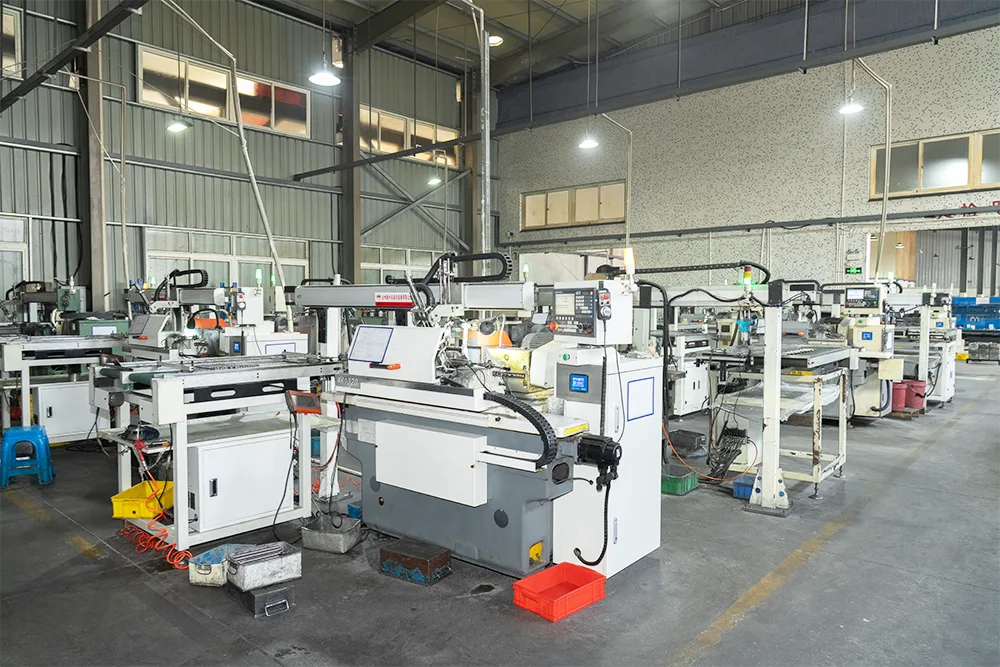
إن التحكم العددي بالكمبيوتر (CNC) هو عملية التشكيل الأساسية لأعمدة المحرك. خلال هذه المرحلة، يتم تدوير مخزون القضبان الخام مقابل أداة قطع ثابتة لإنتاج الشكل الأسطواني الأساسي، بما في ذلك أي أقطار متدرجة أو أكتاف أو أطراف ملولبة. يمكن لمخارط CNC الحديثة المجهزة بالأدوات الحية إجراء عمليات متعددة في إعداد واحد، مما يقلل من أخطاء التشغيل ويضمن التركيز بين أقسام العمود المختلفة. تتراوح تفاوتات الدوران النموذجية من ±0.05 مم إلى ±0.01 مم، اعتمادًا على قدرة الماكينة وتعقيد هندسة الأجزاء.
بعد الدوران، يقوم الطحن الأسطواني بتحسين قطر العمود إلى أبعاده النهائية مع تحسين تشطيب السطح في نفس الوقت. تستخدم عمليات الطحن عجلات كاشطة ذات أحجام حبيبات يمكن التحكم فيها لإزالة الكميات المجهرية من المواد، وتحقيق قيم خشونة السطح منخفضة تصل إلى Ra 0.2 ميكرومتر أو أفضل. بالنسبة للتطبيقات فائقة الدقة، مثل تلك الموجودة في معدات تصنيع أشباه الموصلات أو مشغلات الفضاء الجوي، يمكن أن يتبع الطحن اللف أو التشطيب الفائق للوصول إلى Ra 0.04 ميكرومتر.
2.2 الطحن غير المركزي للحصول على استدارة متناسقة
الطحن بدون مركز هو تقنية متخصصة مناسبة بشكل خاص للأعمدة الطويلة والنحيلة حيث قد يؤدي الطحن التقليدي بين المراكز إلى حدوث أخطاء في الانحراف. في هذه العملية، يتم دعم قطعة العمل بشفرة مسند العمل وعجلة التنظيم، بينما تقوم عجلة الطحن بإزالة المواد من القطر الخارجي. يؤدي غياب الثقوب المركزية إلى القضاء على مصدر شائع للخطأ الهندسي، كما تتيح طريقة التغذية المستمرة إنتاجًا بكميات كبيرة مع إمكانية تكرار استثنائية. غالبًا ما يكون الطحن غير المركزي هو العملية النهائية المفضلةالفولاذ المقاوم للصدأ عمود المحرك السلسالإنتاج، لأنه يوفر تفاوتات قطرية محكمة وسلامة سطحية فائقة.
3. تشطيب السطح وتفاوتات الأبعاد
المصطلح "سلس" في سياق عمود المحرك يشمل سمتين متميزتين لكن مترابطتين: خشونة السطح واتساق الأبعاد. تؤثر خشونة السطح، والتي يتم قياسها عادةً بـ Ra (متوسط الخشونة الحسابية)، على الاحتكاك والتآكل والقدرة على الحفاظ على طبقات التشحيم. يقلل السطح الأكثر سلاسة من الاحتكاك بين العمود ومكوناته المتزاوجة - مثل المحامل أو الأختام أو التروس - وبالتالي تحسين الكفاءة الميكانيكية وتقليل توليد الحرارة.
من ناحية أخرى، تحدد تفاوتات الأبعاد مدى دقة تناسب العمود داخل غلافه ومدى ثباته في نقل الحركة. بالنسبة لأعمدة المحرك عالية الأداء، يتم تحديد التفاوتات القطرية بشكل شائع إلى درجات h6 أو h7، والتي تتوافق بالنسبة لعمود 20 مم مع التفاوتات التي تبلغ تقريبًا ±0.013 مم و±0.021 مم، على التوالي. في التطبيقات الحرجة، يمكن تشديد التفاوتات إلى ±0.005 مم أو حتى ±0.002 مم، الأمر الذي لا يتطلب معدات تصنيع متقدمة فحسب، بل يتطلب أيضًا تحكمًا صارمًا في درجة الحرارة أثناء التصنيع والقياس.
يلخص الجدول أدناه مواصفات السطح النموذجية والتسامح لأعمدة المحركات المصنوعة من الفولاذ المقاوم للصدأ عبر فئات التطبيقات المختلفة:
| فئة التطبيق | خشونة السطح (Ra) | التسامح القطر | الدرجة النموذجية |
|---|---|---|---|
| المحركات الصناعية العامة | را 0.8 - 1.6 ميكرومتر | ± 0.05 ملم | 304 / 316 |
| أجهزة الدقة والروبوتات | را 0.2 – 0.4 ميكرومتر | ± 0.01 ملم | 420 / 440 ج |
| الطبية وأشباه الموصلات | را 0.04 – 0.1 ميكرومتر | ± 0.005 ملم | 316 لتر / 17-4PH |
| السيارات والفضاء | را 0.2 - 0.6 ميكرومتر | ± 0.015 ملم | سبائك مخصصة |
تجدر الإشارة إلى أن تشطيب السطح والتسامح ليسا معلمتين مستقلتين. غالبًا ما يتطلب الحصول على سطح أملس بشكل استثنائي تمريرات تشطيب متعددة، كل واحدة منها يمكن أن تغير القطر النهائي قليلاً. ولذلك فإن استراتيجيات التحكم في العمليات - مثل القياس أثناء العملية والتغذية الراجعة التكيفية - ضرورية لتحقيق التوازن بين هاتين السمتين المهمتين للجودة.
4. مجالات التطبيق لعمود المحرك السلس المصنوع من الفولاذ المقاوم للصدأ
تعدد الاستخداماتالفولاذ المقاوم للصدأ عمود المحرك السلسوينعكس ذلك في اعتماده على نطاق واسع في مختلف الصناعات. يضع كل تطبيق متطلبات فريدة على أداء العمود، مما يزيد الحاجة إلى اختيارات مخصصة للمواد وعمليات التصنيع.
فيالروبوتات والأتمتةتعد أعمدة المحرك جزءًا لا يتجزأ من المحركات المشتركة والمراحل الخطية وآليات المؤثر النهائي. هنا، يتم التركيز على الاحتكاك المنخفض، والدقة الموضعية العالية، والحد الأدنى من رد الفعل العكسي. تتيح الأعمدة المصنوعة من الفولاذ المقاوم للصدأ ذات الأسطح الأرضية والمصقولة حركة سلسة ومتكررة مع مقاومة التآكل الناتج عن التشغيل المستمر.
الجهاز طبييتطلب القطاع أعمدة ليست دقيقة فحسب، بل أيضًا متوافقة حيويًا وقابلة للتعقيم. تعتمد الروبوتات الجراحية، ومعدات التشخيص، وأنظمة توصيل الأدوية على أعمدة من الفولاذ المقاوم للصدأ يمكنها تحمل التعقيم والتنظيف الكيميائي دون تدهور. كما يمنع السطح الأملس التصاق البكتيريا، وهو عامل حاسم في البيئات المعقمة.
فيأنظمة السيارات، توجد أعمدة المحرك المصنوعة من الفولاذ المقاوم للصدأ في نظام التوجيه الكهربائي ومشغلات الخانق ومحركات مروحة التبريد. ويجب أن تتحمل هذه المكونات درجات الحرارة القصوى والاهتزازات والتعرض لأملاح وسوائل الطريق. مقاومة التآكل للفولاذ المقاوم للصدأ، جنبًا إلى جنب مع قوة الكلال، تجعل منه المادة المفضلة للتطبيقات الموجودة أسفل غطاء المحرك والتطبيقات المثبتة على الهيكل.
وتشمل التطبيقات البارزة الأخرىتصنيع أشباه الموصلاتالمعدات، حيث تكون الأعمدة فائقة النظافة وغير الجسيمات ضرورية؛تجهيز الأغذيةالآلات، حيث تعد النظافة ومقاومة التآكل أمرًا بالغ الأهمية؛ والبحريةالأنظمة، حيث يتطلب التعرض للمياه المالحة أعلى مستويات الحماية من التآكل.
5. درجات المواد ومقاومة التآكل
يعد اختيار درجة الفولاذ المقاوم للصدأ الصحيحة لعمود المحرك قرارًا لا يؤثر على الأداء فحسب، بل يؤثر أيضًا على قابلية التصنيع والتكلفة. تنقسم الدرجات الأكثر استخدامًا إلى ثلاث فئات:
- 304 الفولاذ المقاوم للصدأ- العمود الفقري لعائلة الفولاذ المقاوم للصدأ، حيث يوفر مقاومة ممتازة للتآكل، وقابلية تشكيل جيدة، وسهولة التشغيل الآلي. مناسبة للأعمدة ذات الأغراض العامة في البيئات المعتدلة.
- 316 الفولاذ المقاوم للصدأ— معزز بالموليبدينوم لمقاومة فائقة للكلوريدات والوسائط الحمضية. يفضل للتطبيقات البحرية والكيميائية والطبية.
- 420 / 440C الفولاذ المقاوم للصدأ— درجات المارتنسيت التي يمكن معالجتها بالحرارة حتى تصل إلى صلابة عالية (تصل إلى 58-60 HRC). مثالية للأعمدة التي تتطلب مقاومة التآكل وقدرة حمل عالية.
بالإضافة إلى الدرجات القياسية، توفر السبائك المتخصصة مثل 17-4PH (التصلب بالترسيب) والفولاذ المقاوم للصدأ المزدوج مزيجًا من القوة ومقاومة التآكل لا مثيل لها في الدرجات التقليدية. غالبًا ما يتم تحديد هذه المواد للفضاء والنفط والغاز وغيرها من القطاعات الصعبة حيث لا يكون فشل المكونات خيارًا.
مقاومة التآكل ليست مجرد وظيفة في تكوين السبائك؛ تلعب حالة السطح أيضًا دورًا مهمًا. يقلل السطح الأملس المصقول من مساحة السطح المتاحة لهجوم التآكل ويزيل الشقوق التي يمكن أن تتراكم فيها العوامل المسببة للتآكل. التخميل — معالجة كيميائية تزيل الحديد الحر من السطح — يعزز طبقة الأكسيد السلبي التي تمنح الفولاذ المقاوم للصدأ خصائصه المقاومة للتآكل.
6. اعتبارات التصميم لتكامل العمود
يتطلب دمج عمود المحرك الأملس المصنوع من الفولاذ المقاوم للصدأ في نظام ميكانيكي كامل اهتمامًا دقيقًا بالعديد من معايير التصميم. وتشمل هذه:
- قطر رمح وطول- يتم تحديده حسب متطلبات عزم الدوران، والسرعة الحرجة، ومساحة الغلاف المتاحة. قد تتطلب الأعمدة النحيلة دعامات متوسطة لمنع الانحراف.
- نهاية التكوينات— يمكن أن تكون نهايات العمود عادية، أو ملولبة، أو بها مفاتيح، أو محززة، اعتمادًا على طريقة نقل عزم الدوران. يفرض كل تكوين متطلبات مختلفة للتصنيع والتسامح.
- تحمل التحديدات— يؤثر اختيار المحامل (الكرة أو الأسطوانة أو الغلاف) على متطلبات تشطيب سطح العمود واستراتيجية التشحيم. تعمل التشطيبات السطحية الأعلى على تقليل احتكاك المحمل وإطالة عمر المحمل.
- ترتيبات الختم— بالنسبة للأعمدة التي تمر عبر المبيت أو تعمل في البيئات الرطبة، يجب أن تكون الأختام متوافقة مع سطح العمود لمنع التسرب والتلوث.
يجب على المصممين أيضًا مراعاة خصائص التمدد الحراري للفولاذ المقاوم للصدأ مقارنة بالمواد الأخرى الموجودة في التجميع. في حين أن الفولاذ المقاوم للصدأ لديه معامل تمدد حراري مماثل لمعامل الفولاذ الكربوني، إلا أن الاختلافات يمكن أن تصبح كبيرة في التطبيقات ذات درجات الحرارة العالية، مما قد يؤثر على التحميل المسبق ومحاذاة العمود.
7. بروتوكولات ضمان الجودة والاختبار
يتطلب التأكد من أن كل عمود محرك أملس من الفولاذ المقاوم للصدأ يلبي متطلباته المحددة إطارًا شاملاً لضمان الجودة. يشمل هذا الإطار عادةً التحقق من المواد الواردة، والفحص أثناء العملية، واختبار القبول النهائي.
التحقق من المواديبدأ بالتحليل الكيميائي للتأكد من تركيب السبائك، يليه اختبار ميكانيكي للتحقق من قوة الشد، وقوة الخضوع، والصلابة. بالنسبة للتطبيقات الحرجة، يمكن استخدام اختبار الموجات فوق الصوتية أو التيار الدوامي للكشف عن العيوب تحت السطح مثل الشقوق أو الشوائب.
التفتيش أثناء العمليةيعتمد على قياسات الأبعاد في كل مرحلة من مراحل التصنيع. توفر آلات قياس الإحداثيات (CMMs) وميكرومتر الليزر بيانات عالية الدقة عن القطر والاستدارة والاستقامة والتركيز. يتم قياس خشونة السطح باستخدام مقاييس التشكيل الجانبي، باستخدام قلم أو طرق بصرية حسب الدقة المطلوبة.
اختبار القبول النهائيغالبًا ما يتضمن اختبار الجريان الوظيفي، حيث يتم تدوير العمود بسرعات تشغيلية بينما تتم مراقبة الاهتزاز والجريان. يتحقق هذا الاختبار من أن الخصائص الديناميكية للعمود — بما في ذلك التوازن والصلابة — ضمن الحدود المقبولة. بالنسبة للأعمدة المخصصة للتطبيقات عالية السرعة، يمكن إجراء التوازن الديناميكي لتقليل قوى عدم التوازن.
8. الأسئلة المتداولة
بالنسبة للتطبيقات الصناعية العامة، فإن خشونة السطح التي تبلغ Ra 0.8-1.6 ميكرومتر شائعة. تتطلب التطبيقات الدقيقة والروبوتات عادةً Ra 0.2–0.4 ميكرومتر، في حين أن التطبيقات فائقة الدقة في المعدات الطبية أو أشباه الموصلات قد تتطلب Ra 0.04–0.1 ميكرومتر.
بالنسبة للبيئات المسببة للتآكل مثل المعالجة البحرية أو الكيميائية، يوصى باستخدام الفولاذ المقاوم للصدأ 316 بسبب محتواه من الموليبدينوم، مما يعزز مقاومة الكلوريدات والوسائط الحمضية. للحصول على مقاومة أعلى للتآكل، يمكن النظر في الفولاذ المقاوم للصدأ المزدوج أو الدرجات الأوستنيتية الفائقة.
يدعم الطحن غير المركزي قطعة العمل على شفرة مسند العمل دون استخدام الثقوب المركزية، مما يجعلها مثالية للأعمدة الطويلة والنحيلة. إنه يوفر إنتاجية عالية واستدارة متسقة. يستخدم الطحن الأسطواني مراكز أو خراطيش لتثبيت قطعة العمل وهو مناسب بشكل أفضل للأعمدة ذات الميزات المعقدة أو الأقطار المتدرجة.
عادة ما تكون التفاوتات القياسية ±0.05 مم للتطبيقات العامة. يمكن أن تحقق الآلات الدقيقة ±0.01 مم، ومع الطحن واللف المتقدمين، يمكن تحقيق تفاوتات ضيقة تصل إلى ±0.005 مم أو حتى ±0.002 مم.
يؤثر تشطيب السطح على الاحتكاك والتآكل واحتباس التشحيم وفعالية الختم. يعمل السطح الأكثر سلاسة على تقليل الاحتكاك بين العمود والمحامل أو موانع التسرب، مما يؤدي إلى تحسين الكفاءة وإطالة عمر المكونات. كما أنه يقلل من خطر تركيز الإجهاد وبدء تشققات التعب.